de
 English
 Français
 Español
HOME · Nachrichten · Branchennachrichten · Durch Spritzguss wird die Produktionseffizienz im Automobilinnenraum verbessert
Branchennachrichten
Durch Spritzguss wird die Produktionseffizienz im Automobilinnenraum verbessert
2026-09-23Inhaltsverzeichnis
- 1 Woher kommt die Effizienz der Innenproduktion eigentlich?
- 2 Kurze Zykluszeiten und Multi-Cavity-Output senken die Stückkosten
- 3 Das Formendesign konsolidiert Funktionen und macht Montagearbeiten überflüssig
- 4 Enge Toleranzen machen sekundäre Bearbeitung und Nacharbeit überflüssig
- 5 Materialkonsistenz und Prozessdaten halten die Linie stabil
- 6 Ein Lieferant für Formenbau, Spritzguss, Druck und Montage verkürzt die Einführungszeit
- 7 Welche Effizienzhebel für Innenraumprogramme am wichtigsten sind
- 8 Bewerten Sie daher einen Formpartner, bevor Sie sich selbst beweisen
Woher kommt die Effizienz der Innenproduktion eigentlich?
Wenn ein Innenausstattungsprogramm die Form-Kickoff-Phase erreicht, schaut sich das Team normalerweise drei Zahlen an: die Anzahl der Komponenten, das Startdatum und den Stückpreis. Der Innenraum eines Mittelklasse-SUV kann aus mehr als 60 spritzgegossenen Kunststoffteilen bestehen, von den Lüftungsschlitzen bis zum Instrumententafelrahmen, und jede einzelne muss Maß-, Aussehens- und Haltbarkeitsprüfungen bestehen, bevor das Fahrzeug in Produktion geht. Spritzgießen verbessert die Produktionseffizienz im Automobilinnenraum, da es die Zykluszeit verkürzt, Montagemerkmale direkt in das Teil einbaut und Toleranzen einhält, die eine nachgelagerte Bearbeitung überflüssig machen. Der Wirkungsgrad entsteht jedoch nicht allein an der Spritzmaschine. Es wird in die Form integriert, bei Werkzeugversuchen bestätigt und während der Serienproduktion durch ein diszipliniertes Qualitätssystem geschützt.
Kurze Zykluszeiten und Multi-Cavity-Output senken die Stückkosten
Eine Form mit einer Kavität für einen Instrumententafelrahmen, die mit einem Heißkanal ausgestattet ist, kann einen Zyklus von 50 bis 65 Sekunden durchlaufen. Mit einem Vierfachwerkzeug für Lüftungsschlitze oder Getränkehalter von Klimaanlagen können in etwa derselben Zeit vier Teile hergestellt werden. Über drei Schichten hinweg ist der Durchsatzunterschied zwischen Spritzgießen und alternativen Verfahren wie Zerspanung oder Formpressen erheblich, weshalb Spritzgießen nach wie vor das Standardverfahren für Kunststoffteile im Innenraum ist.
Die Zykluszeit beim Spritzgießen wird von der Kühlung dominiert. Formkonstruktionen platzieren Kühlkanäle nahe an der Teileoberfläche, um die Wärme gleichmäßig abzuleiten, und konforme Kühlkanäle, die der Teilekontur folgen, können die Zykluszeiten bei dicken Abschnitten wie Armlehnenbasis und Handschuhfachschalen um 15 % bis 30 % verkürzen.
Das Prozessfenster ist ebenso wichtig wie die nominelle Zykluszeit. Wenn eine Form ständig angepasst werden muss, um die Maßvorgaben zu erreichen, sinkt die effektive Leistung, obwohl die Maschine läuft. Stabile Schmelzetemperatur, Einspritzdruck und Abkühlzeit sorgen dafür, dass die Teile vom ersten Schuss der Schicht an innerhalb der Spezifikation liegen. Diese Konsistenz macht aus einem schnellen Zyklus wirklich niedrige Kosten pro Teil.
Das Formendesign konsolidiert Funktionen und macht Montagearbeiten überflüssig
Bei der Effizienz im Automobilinnenraum kommt es nicht nur darauf an, wie viele Teile aus der Maschine kommen; Es geht auch darum, wie viel Arbeit vom Fließband verschwindet. Eine gut gestaltete Spritzgussform integriert Funktionen, die ansonsten Befestigungselemente, Klebstoff oder einen separaten Arbeitsgang erfordern würden.
Eine hochklappbare Armaturenbrett-Aufbewahrungsbox kann mit einem beweglichen Scharnier geformt werden, sodass der Deckel und der Kastenkörper als eine Einheit aus der Form kommen. Eine Push-to-open-Stauraumeinheit in der Mittelkonsole verwendet eingeformte Federvorsprünge, um den Dämpfer ohne zusätzliche Hardware zu positionieren. Eine Entlüftungsklappe mit präziser Drehbohrung und kontrolliertem Luftzug lässt sich ohne Kleber in das Gehäuse einrasten.
Die gleiche Logik gilt für Strukturkomponenten. A Spritzgussform für Mittelkonsolenträger kann ein Teil mit eingegossenen Montagevorsprüngen, Führungsschienen und Clipaufnahmen herstellen und dabei mehrere gestanzte Halterungen und die Schrauben, mit denen sie befestigt sind, ersetzen. Jedes in der Form eliminierte Merkmal reduziert den direkten Arbeitsaufwand am Fahrzeugmontageband, und diese Sekunden summieren sich bei einem Produktionsvolumen von Hunderttausenden Einheiten.
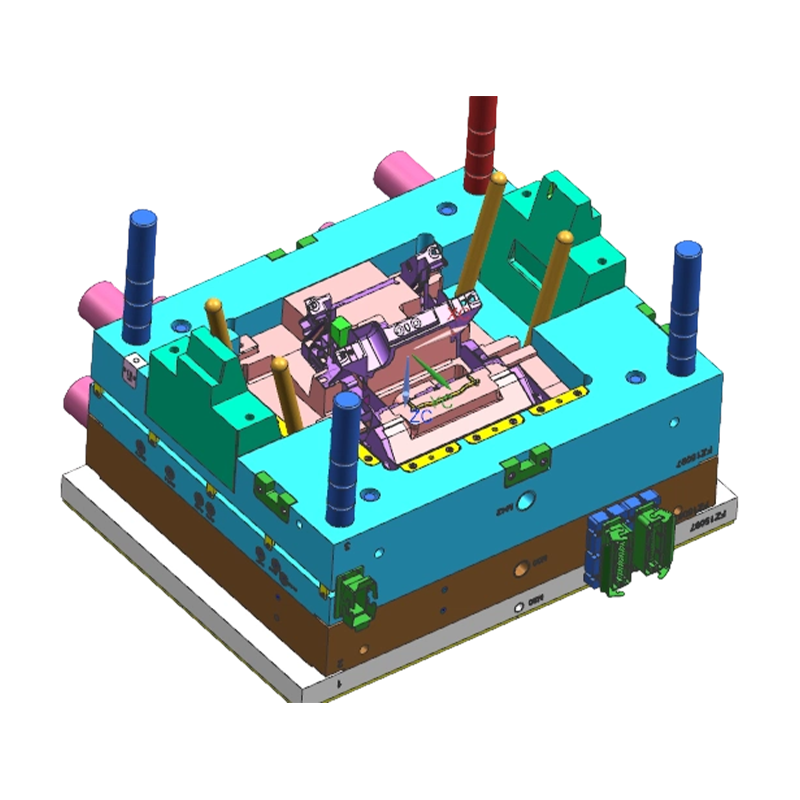 Großhandel für Center-Stack-Carrier-Spritzguss-Lieferanten, Unternehmen, Exporteur Fanze T&M (Jiashan) Co., Ltd. ist ein chinesischer Großhandel für Center Stack Carrier-Spritzguss-Lieferanten, ein Unternehmen, ein Exporteur und die Mittelkonsolen-Bra... Produkt anzeigen →
Enge Toleranzen machen sekundäre Bearbeitung und Nacharbeit überflüssig
Sekundäre Operationen sind die versteckten Kosten für Innenteile. Bearbeitung, Schleifen, Lackieren und manuelle Montage erhöhen jeweils den Arbeitsaufwand, den Platzbedarf und das Risiko von Beschädigungen durch die Handhabung. Beim Spritzgießen entfallen die meisten dieser Schritte, wenn die Form direkt aus der Presse die erforderliche Toleranz und Oberflächenbeschaffenheit liefert.
Bei Kontaktflächen rund um Airbags und Lüftungsöffnungen liegen die kritischen Abmessungen typischerweise bei ±0,05 mm. Oberflächen der Klasse A mit eingeformter Kornstruktur benötigen keine Farbe oder Schutzbeschichtung, wodurch ein ganzer Prozessschritt sowie die damit verbundenen Bedenken hinsichtlich der Farbanpassung und Emission entfallen.
Bei der Kontrolle des Verzugs entscheidet das Prozessdesign über den Erfolg. Ein Armaturenbrettteil, das um einen Millimeter verdreht aus der Form kommt, muss am Fließband eingepresst werden oder wird verschrottet. Angussposition, Rippenanordnung und Wandstärkengleichgewicht werden durch eine Formflussanalyse überprüft, bevor der Stahl geschnitten wird. Wenn diese Parameter stimmen, wird die Erstversuchsgenehmigung realistisch und der Effizienzgewinn zeigt sich in weniger technischen Änderungen und weniger Nacharbeiten während des Hochlaufs. Die Wechselwirkung zwischen Wandstärke, Fließlänge und Materialschrumpfung wird in der Diskussion ausführlicher behandelt Design und Materialauswahlprinzipien für Spritzgussformen im Automobilinnenraum .
Materialkonsistenz und Prozessdaten halten die Linie stabil
Die Materialwahl beeinflusste die Effizienz schon lange vor dem ersten Produktionsauftrag. Innenkomponenten verwenden üblicherweise PC/ABS für Schlagfestigkeit, PP-LGF für dünnwandige Strukturteile und PBT GF für Hitzebeständigkeit rund um HVAC-Auslässe. Jedes Material hat einen bestimmten Schrumpfungsbereich und die Form muss anhand realistischer Schrumpfungsdaten dimensioniert werden. Andernfalls kommt es zu Maßabweichungen und der Prozess erfordert eine kontinuierliche Korrektur.
In der Serienproduktion hängt die Effizienz davon ab, dass der Prozess innerhalb eines genehmigten Zeitfensters bleibt. Moderne Einspritzmaschinen mit geschlossenem Regelkreis halten Einspritzgeschwindigkeit und Packungsdruck in engen Grenzen. Datenprotokollierung, Chargenrückverfolgbarkeit und Erstmusterprüfung sind Standardpraktiken im Rahmen des IATF 16949-Qualitätssystems, das eine De-facto-Anforderung für Zulieferer von Automobilinnenräumen darstellt.
Ein Spritzgießer, der den Prozess als kontrollierte technische Daten behandelt, liefert konsistente Teile, während eine Werkstatt ohne dokumentierte Prozessstandards Zeit durch Versuch und Irrtum verschlingt. Für Teams, die Lieferanten-Benchmarks durchführen, gibt es den entsprechenden Leitfaden unter Wie wählt man Kunststoffspritzguss für die Innenausstattung von Fahrzeugen für Armaturenbrettprogramme aus? erläutert die Bewertungskriterien praxisnah.
Ein Lieferant für Formenbau, Spritzguss, Druck und Montage verkürzt die Einführungszeit
Der größte Zeitverlust bei einem Innenausstattungsprogramm ist selten der Formvorgang selbst; Es handelt sich um die Übergabe zwischen dem Formenbauer, dem Spritzgießer und der Montagewerkstatt. Wenn Formenentwicklung, Spritzguss, Druck und Montage unter einem Dach stattfinden, wird jede Entscheidung von einem Team getroffen, das den Gesamtüberblick hat.
Ein Formenbauer mit Erfahrung mit ähnlichen Teilen weiß, wo die Wandstärke Einfallstellen verursacht und wo der Anguss platziert werden sollte, um sichtbare Schweißnähte zu vermeiden. Durch die Einbeziehung dieses Wissens in der Entwurfsphase wird ein Nachschneiden der Form vermieden und der Markteinführungsplan bleibt realistisch.
Bei Strukturbauteilen besteht das Hauptrisiko darin, dass sich die Toleranzen zwischen dem Formrahmen und den darauf montierten Bauteilen summieren. Ein Former mit Erfahrung in der Automobilindustrie kann Verwerfungen simulieren und Angusspositionen anpassen, bevor die Form gebaut wird. Stirb Spritzgussform für Instrumententafelrahmen ist ein gutes Beispiel: Eine frühe Design-for-Manufacturing-Überprüfung bestimmt, ob das Teil im ersten Versuch die maßliche Genehmigung erhält, und überspringt die typischen drei oder vier Runden von Werkzeugkorrekturen.
 Großhandel für Instrumententafelrahmen-Spritzguss-Lieferanten, Unternehmen, Exporteur Fanze T&M (Jiashan) Co., Ltd. ist ein chinesischer Großhandel für Instrumententafelrahmen-Spritzguss-Lieferanten, ein Unternehmen und ein Exporteur. Diese Produktlinie umfasst ... Produkt anzeigen →
Die gleiche integrierte Logik gilt auch für die Fertigteillieferung. Ein Lieferant, der Logos oder Texturen auf Formteile drucken und Teilkomponenten selbst montieren kann, entfernt mindestens drei Lieferantenschnittstellen aus dem Programm. Hier findet auch eine breitere Referenz wie die statt Vollständiger Leitfaden zur Konstruktion und Herstellung von Spritzgussteilen aus Kunststoff Wird für Teams nützlich sein, die ihre internen Spezifikationen an die Fähigkeiten des Spritzgießers anpassen möchten.
Welche Effizienzhebel für Innenraumprogramme am wichtigsten sind
Nicht jeder Effizienzhebel hat die gleiche Wirkung. Die folgende Tabelle fasst die in diesem Artikel besprochenen Hebel, ihre typische Wirkung und den Zeitpunkt der Entscheidungsfindung zusammen.
| Effizienzhebel | Typische Auswirkung | Beschlossen, bei |
|---|---|---|
| Multikavitäten- und Heißkanaldesign | 2 bis 8 Teile pro Zyklus mit geringerem Ausschuss pro Teil | Formenbau |
| Konforme Kühlung | 15 % bis 30 % kürzerer Zyklus bei dicken Abschnitten | Formenbau |
| Eingeformte Funktionen | Entfernt Befestigungselemente, Clips und Montagearbeit | DFM-Rezension |
| Maßtoleranz auf ±0,05 mm gehalten | Eliminiert maschinelle Bearbeitung und manuelle Montage | Werkzeugaufbau und -prozess |
| Zuverlässige Schwunddaten | Weniger Drift der Teileabmessungen während der Produktion | Materialauswahl |
Bewerten Sie daher einen Formpartner, bevor Sie sich selbst beweisen
Effizienzansprüche sollten anhand von Beweisen überprüft werden. Ein Lieferant, der schnelle Zyklen und niedrige Stückpreise verspricht, muss die Faktoren nachweisen, die diese Zahlen erreichbar machen.
Überprüfen Sie das Qualitätssystem.
Die IATF 16949-Zertifizierung ist eine Grundlage für Automobil-Innenraumkomponenten. Es zeigt, dass der Lieferant über dokumentierte Verfahren für Kontrollpläne, PPAP und Korrekturmaßnahmen verfügt. Durch die Überprüfung des Zertifikatsumfangs wird auch bestätigt, ob Formen, Drucken und Montieren in der zertifizierten Prozesskette enthalten sind.
Sehen Sie sich die Berichte zu Schimmelversuchen an.
Fragen Sie nach ersten Testergebnissen ähnlicher Projekte. Ein Muster der Genehmigung des ersten oder zweiten Schusses zeigt an, dass der Formkonstruktionsprozess funktioniert. Wenn bei den meisten Projekten mehrere Korrekturen erforderlich sind, werden die angegebene Vorlaufzeit und die angegebenen Kosten überschritten.
Überprüfen Sie das Produktionsprozessfenster.
Die angegebene Zykluszeit ist nur dann aussagekräftig, wenn das Teil wiederholt mit dieser Geschwindigkeit hergestellt werden kann. Fragen Sie, wie der Spritzgießer das Prozessfenster festlegt, welche Daten pro Schicht aufgezeichnet werden und wie Teile außerhalb der Spezifikation enthalten sind.
Der Praxistest für jeden Partner besteht darin, ob sein Ingenieurteam zwei Fragen beantworten kann: Welche Toleranzen wird dieser Teil in der Produktion einhalten und wie viel Arbeit wird durch die geformte Konstruktion am Fließband eingespart. Ein Lieferant, der beides dokumentieren kann, beispielsweise mit einem dedizierten Spritzgussform für Kunststoffteile der Kfz-Klimaanlage mit eingeformten Textur- und Drehtoleranzen, hat vor Beginn der Massenproduktion mehrere Lieferantenschnittstellen aus dem Programm genommen.
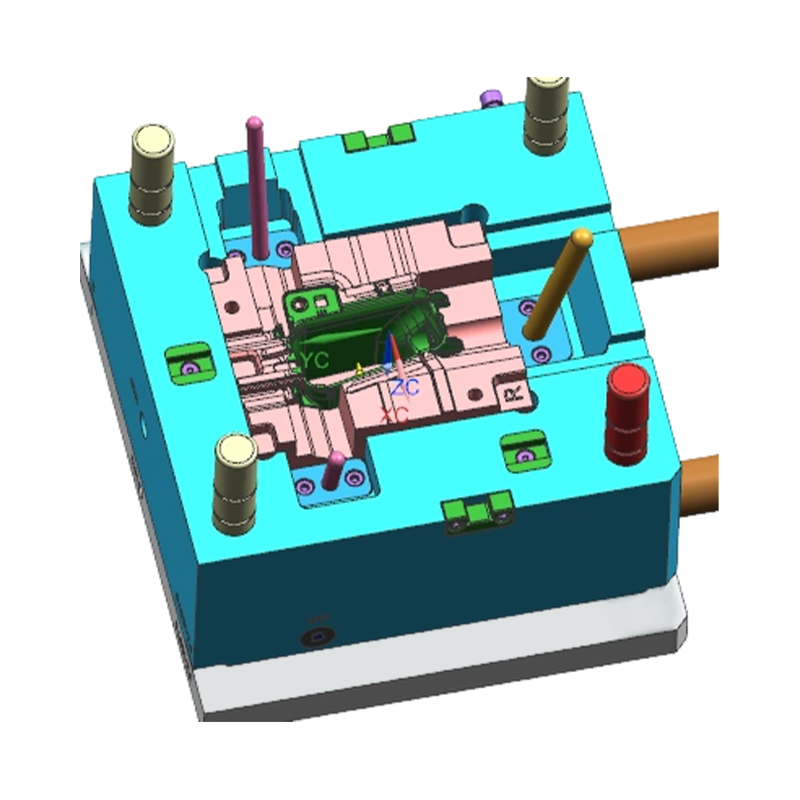 Großhandel für Kunststoffteile und Spritzgussformen für Lüftungsschlitze für Kfz-Klimaanlagen Fanze T&M (Jiashan) Co., Ltd. ist ein China-Großhändler für Lüftungsschlitze von Automobil-Klimaanlagen, Kunststoffteile, Spritzguss-Lieferanten, Unternehmen, Export... Produkt anzeigen →
Die Schlussfolgerung, die man sich bei einer Beschaffungsüberprüfung merken sollte, ist eindeutig: Spritzguss verbessert die Produktionseffizienz im Automobilinnenraum, wenn das Formendesign, die Prozesssteuerung und die Lieferantenintegration vor Beginn der Massenproduktion aufeinander abgestimmt sind. Die Gesamtkosten werden am Reißbrett und nicht am Fließband festgelegt. Teams, die dies verstehen, dazu neigen, Partner auszuwählen, die schriftlich zeigen können, wie jedes Innenteil seine Toleranz-, Zykluszeit- und Qualitätsziele einhält, bevor der Stahl geschnitten wird.
Kategorien
Produktkategorie
-
Druckerkomponenten und -teile
-
Zweifarbige Kunststoffkomponente und Werkzeug
-
Mehrwegesteckverbinder aus Kunststoff
-
Spritzgussteil aus Kunststoff mit Gewinde
-
Spritzgussteile für Haushaltsgeräte
-
Spritzgussformen für Robotergehäuse
-
Spritzgussformen für hochglänzende, transparente PC-Teile
-
Spritzgussformen für Motorradverkleidungen und Karosserieteile
-
Spritzgussformen für Kunststoffteile von EV-Ladesäulen
-
Kabelbäume für Automotive
-
Spritzgussformen für Kunststoffteile im Fahrzeuginnenraum

- Spritzgussformen für Kunststoffteile im Fahrzeuginnenraum
- Kabelbäume für Automotive
- Spritzgussformen für Kunststoffteile von EV-Ladesäulen
- Spritzgussformen für Motorradverkleidungen und Karosserieteile
- Spritzgussformen für hochglänzende, transparente PC-Teile
- Spritzgussformen für Robotergehäuse
- Spritzgussteile für Haushaltsgeräte
- Spritzgussteil aus Kunststoff mit Gewinde
- Mehrwegesteckverbinder aus Kunststoff
- Zweifarbige Kunststoffkomponente und Werkzeug
- Druckerkomponenten und -teile