de
 English
 Français
 Español
HOME · Nachrichten · Branchennachrichten · So testen Sie die Qualität von Spritzgussformen im Fahrzeuginnenraum: Ein praktischer Leitfaden
Branchennachrichten
So testen Sie die Qualität von Spritzgussformen im Fahrzeuginnenraum: Ein praktischer Leitfaden
2026-09-30Inhaltsverzeichnis
Stellen Sie sich einen Formversuch für einen neuen Instrumententafelrahmen vor. Die Spritzpresse öffnet sich, der Bediener entnimmt das Teil und die erste Sichtkontrolle sieht vielversprechend aus. Dann wird das Teil auf die Prüfvorrichtung gelegt und der Spalt am Lautsprechergitter beträgt 0,4 mm über der technischen Toleranz. Dieser einzelne Messwert reicht aus, um die Produktion des Werkzeugs zu stoppen, bis der Formenbauer die Ursache gefunden hat.
Das Testen der Qualität von Spritzgussformen im Fahrzeuginnenraum ist keine Einzelprüfung. Es handelt sich um einen stufenweisen Verifizierungsprozess, der Werkzeuginspektion, Dimensionsmessung, Oberflächenbewertung, Funktionsprüfung und Prozessfähigkeitsstudien kombiniert. Jede Stufe beantwortet eine andere Frage, ob die Form über einen gesamten Produktionslauf hinweg dieselben Ergebnisse erzielen kann. Eine Form, die alle fünf Stufen durchlaufen hat, ist bereit für die Serienproduktion; Eine Form, die bei einem von ihnen versagt, ist es nicht.
Was Formqualität für Innenteile bedeutet
Eine Spritzgussform für den Automobilinnenraum ist eine Produktionsanlage, kein Prototyp. Seine Qualität muss an vier Anforderungen gemessen werden, die sich in allen Innenraumkomponenten überschneiden.
Dimensionsintegrität
Die Form muss die Teilegeometrie innerhalb der in der Zeichnung definierten Toleranzen reproduzieren, einschließlich Lochpositionen, Wanddickenübergängen, Befestigungspunkten und allen Passflächen. Bei Innenteilen sind die Schwundkompensation und die Verzugskontrolle die beiden häufigsten dimensionalen Herausforderungen.
Oberflächen- und visuelle Konformität
Innenkomponenten sind für die Fahrzeuginsassen stets sichtbar. Die geformte Oberfläche muss der genehmigten Maserung, dem Glanzgrad und der Farbe entsprechen. Mängel wie Einfallstellen, Schweißnähte, Anschnittspuren und Fließmarken werden anhand eines unterzeichneten Erscheinungsbildstandards bewertet.
Funktionssicherheit
Viele Innenteile enthalten bewegliche Elemente: Lüftungsschlitze, Ablagefächer, Getränkehalterrollen und Airbagabdeckungen. Diese Funktionen müssen nach Tausenden von Zyklen und in einem Temperaturbereich von etwa minus 40 bis 85 Grad Celsius ordnungsgemäß funktionieren.
Prozessstabilität
Eine Qualitätsform produziert Schuss für Schuss konsistente Teile. Das Prozessfenster muss groß genug sein, dass normale Schwankungen der Schmelzetemperatur, des Einspritzdrucks und der Zykluszeit das Teil nicht außerhalb der Spezifikation bringen.
Überprüfen Sie die Form vor dem ersten Schuss
Der wertvollste Qualitätstest findet statt, bevor Kunststoff eingespritzt wird. Bei der Inspektion des Werkzeugs selbst werden viele Probleme erkannt, die sonst nur als Formteilfehler erkennbar wären.
Designüberprüfung und Stahlverifizierung
Die Form sollte anhand der genehmigten geprüft werden Gestaltungsprinzipien und Materialauswahl für den Automobil-Innenraum bei Projektbeginn vereinbart. Bestätigen Sie die Stahlsorte und -härte der Kavität, den Angusstyp und die Position, die Anordnung des Kühlkanals und das Auswurfsystem. Dem Werkzeug sollte ein Zertifikat für das Stahlmaterial beiliegen.
Kühlungs-, Auswurf- und Entlüftungsprüfungen
Überprüfen Sie den Kühlmittelfluss durch jeden Kreislauf mit einem Durchflussmesser, überprüfen Sie, ob sich die Auswerferstifte frei bewegen und ohne Blockierung zurückgeben, und stellen Sie sicher, dass die Entlüftungstiefen den Empfehlungen des Materiallieferanten entsprechen. Diese Kontrollen sind schnell, verhindern aber kostspielige Verzögerungen bei Gerichtsverfahren.
Maßprüfung von Probeteilen
Nachdem bestätigt wurde, dass das Werkzeug bereit ist, werden die geformten Muster anhand des CAD-Modells und der Teilezeichnung gemessen. Bei einem inneren Strukturträger wie einem Instrumententafelrahmen treten hier die meisten Probleme auf.
Kritische Abmessungen mit einem KMG messen
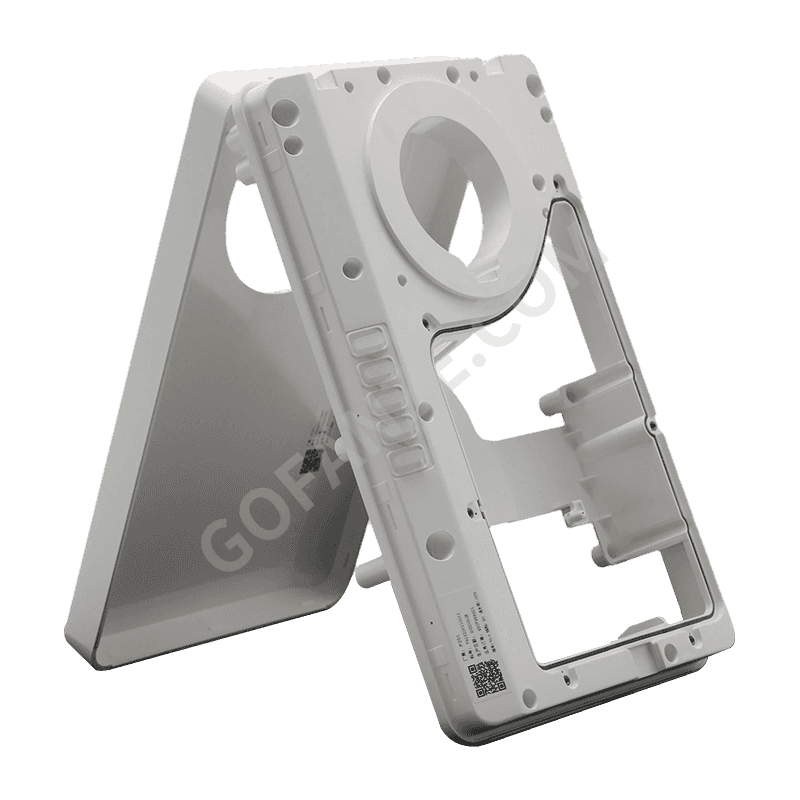
Verwenden Sie ein Koordinatenmessgerät oder eine spezielle Prüfvorrichtung für wichtige Merkmale wie Lochpositionen, Montagenabenhöhen und den Abstand zwischen Positionierungsmerkmalen. Das Schrumpfverhalten wird durch den Vergleich der gemessenen Maße mit den beim Schneiden erfassten Formstahlmaßen überprüft. Der Verzug wird auf einer Messplatte mit Höhenmessgeräten oder direkt an der Vorrichtung gemessen. Achten Sie auf lange, dünne Abschnitte, da sich Innenteile häufig über die gesamte Fahrzeugbreite erstrecken. Ein gut gebautes Spritzgussform für Instrumententafelrahmen Danach wird festgestellt, wie genau seine Teile diese einhalten.
 Großhandel für Instrumententafelrahmen-Spritzguss-Lieferanten, Unternehmen, Exporteur Fanze T&M (Jiashan) Co., Ltd. ist ein chinesischer Großhandel für Instrumententafelrahmen-Spritzguss-Lieferanten, ein Unternehmen und ein Exporteur. Diese Produktlinie umfasst ... Produkt anzeigen →
Passen, spalten und bündig mit angrenzenden Teilen
Dimensionsdaten allein reichen nicht aus. Montieren Sie die Probeteile mit den umgebenden Verkleidungsteilen und prüfen Sie den Spalt und die Bündigkeit auf die in der Fahrzeugspezifikation definierten Nennwerte. Gängige Zielvorgaben sind Spalte von 1,0 bis 2,5 mm mit einer Toleranz von plus/minus 0,5 mm, die genauen Werte ergeben sich jedoch aus den Zeichnungen des Kunden. Bei Dashboard-Baugruppen ist das Dimensionsverhalten direkt mitverknüpft Art und Weise, wie Kunststoffspritzguss im Innenraum für die Armaturenbrettumgebung spezifiziert wird .
Oberflächen- und Aussehensprüfung
Innenteile werden unter kontrollierter Beleuchtung beurteilt, da das menschliche Auge das Erscheinungsbild absolut beurteilt. Eine standardisierte Lichtkabine, ein Glanzmessgerät und ein Texturkomparator ersetzen die subjektive Meinung durch messbare Werte.
Oberflächen, Maserung und Glanz der Klasse A
Sichtbare Bereiche auf der Mittelkonsole, der Instrumententafel und den Lüftungsschlitzen sind äußere Oberflächen der Klasse A. Das Glanzmessgerät wird bei 60 Grad für Standardoberflächen und bei 20 Grad für Hochglanzflächen eingesetzt. Vergleichen Sie die Maserung mit dem genehmigten Texturmuster und überprüfen Sie die Farbabweichung, die bei D65-Beleuchtung normalerweise innerhalb eines Delta E von 1,0 bis 1,5 liegt. Eine sichtbare Innenkomponente wie ein Spritzgussform für Kunststoffteile der Klimaanlagenentlüftung erfordert einen gleichmäßigen Glanz auf dem Gehäuse, den Flügeln und der Lünette.
 Großhandel für Kunststoffteile und Spritzgussformen für Lüftungsschlitze für Kfz-Klimaanlagen Fanze T&M (Jiashan) Co., Ltd. ist ein China-Großhändler für Lüftungsschlitze von Automobil-Klimaanlagen, Kunststoffteile, Spritzguss-Lieferanten, Unternehmen, Export... Produkt anzeigen →
Schweißnähte, Einfallstellen und Anschnittspuren
Achten Sie auf Bindenähte am Ende der Füllung, Einfallstellen über Rippen und Vorsprünge, Fließspuren auf körnigen Oberflächen und Angussresten, die die genehmigte Höhe überschreiten. Jeder Mangel wird mit dem vom Kunden zugelassenen Erscheinungsbildstandard verglichen. Kleinere Mängel können in nicht sichtbaren akzeptablen Bereichen sein, aber jeder sichtbare Bereich erfordert eine dokumentierte Vereinbarung zwischen Formenbauer und Kunde.
Funktionelle und mechanische Prüfung
Innenteile müssen über die gesamte Lebensdauer des Fahrzeugs wie vorgesehen funktionsfähig sein. Besonders wichtig ist die Funktionsprüfung bei Teilen mit beweglicher Mechanik oder sicherheitsrelevanter Bedeutung.
Bereitschaft zur Airbag-Auslösung
Für Airbaggehäuse, -abdeckungen und -auslösungsabdeckungen wird die Form erst akzeptiert, wenn das Formteil den Auslösungstest bestanden hat. Die Reißnaht muss sich bei dem vorgesehenen Druck einfach öffnen und die Abdeckung muss nach der Entfaltung aufklappbar oder geschlossen bleiben. Die Tests werden an Teilen durchgeführt, die bei niedrigerer Temperatur, Raumtemperatur und hoher Temperatur konditioniert wurden. A Spritzgussform für die PAB-Auslösungsabdeckung des Beifahrerairbags Muss Teile liefern, die den Airbag unter allen Bedingungen ohne Fragmentierung auslösen.
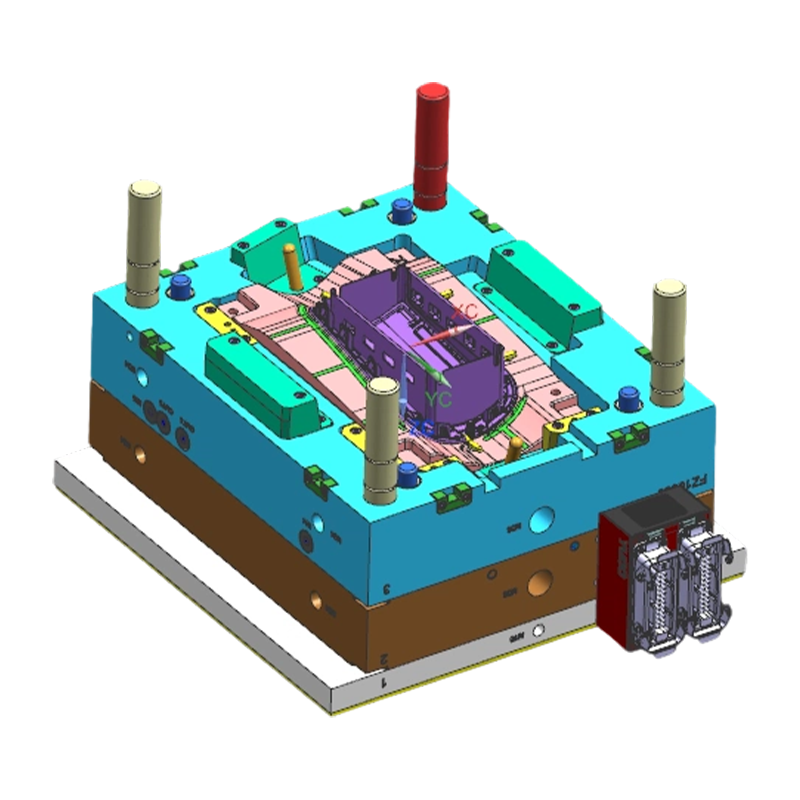 Großhandel für Spritzgussformen für Passagierairbags (PAB), Comp Fanze T&M (Jiashan) Co., Ltd. ist Chinas Großhandel für Passagier-Airbag (PAB)-Entfaltungsabdeckungs-Spritzguss-Lieferanten, Unternehmen, Exporteur, ... Produkt anzeigen →
Clips, Scharniere und Langzeitbelastungen
Die Haltekraft des Clips wird mit einer Zugslehre überprüft; Scharnier- und Dämpfermechanismen werden mehrere tausend Mal zyklisch durchlaufen; Aufbewahrungsboxen und Getränkehalter werden mit repräsentativen Belastungen getestet. Temperaturwechsel, Hitzeveränderung und Feuchtigkeitseinwirkung simulieren jahrelangen Fahrzeuggebrauch in wenigen Wochen. Nach dem Zusammenbau wird eine Bewertung des Quietschens und Klapperns durchgeführt, da zwei Teile, die korrekt aussehen, Geräusche erzeugen können, wenn die Form eine übermäßig steife Schnappgeometrie erzeugt. Teile, die während dieser Tests kriechen, reißen oder klappern, weisen auf ein Problem mit der Formkonstruktion hin, nicht nur auf ein Materialproblem.
Prozessfähigkeit und Versuchsplanung
Ein einzelnes gutes Teil sagt nichts über die Form aus. Die Annahmeentscheidung basiert auf Prozessfähigkeitsnachweisen, die über wiederholte Schüsse gesammelt wurden.
Von T0 bis zur Produktionsreife
Die Entwicklung von Schimmelpilzen durchläuft verschiedene anschließende Versuchsphasen. Der frühe Versuch prüft Geometrie und Funktion; Der spätere Versuch prüfte die Stabilität und bereitete die Zulassung vor.
| Bühne | Ziel | Typische Ausgabe |
|---|---|---|
| T0 | Erste Aufnahmen; Überprüfen Sie die Grundfüllung, den Auswurf und sichtbare Mängel | Liste der Korrekturmaßnahmen |
| T1 | Maß- und Oberflächenoptimierung nach Korrekturen | Messbericht, Aussehensmuster |
| T2 | Prozessstabilitätslauf mit definierten Parametern | Cpk-Daten, Prozessfenster, Testbericht |
SC-Eigenschaften, Cpk und Wiederholbarkeit
Für sicherheitskritische und kundenrelevante Merkmale führen Spritzgießer eine Fähigkeitsstudie mit 30 bis 50 Teilen durch und berechnen den Cpk. Ein Wert von 1,33 oder höher ist eine häufige Anforderung, und für einige SC-Merkmale ist ein Wert von 1,67 erforderlich. Das Testprozessfenster wird abgebildet, wobei der Haltedruck und die Abkühlzeit in kleinen Schritten variiert werden, bis das Teil außerhalb der Toleranz liegt. Ein schmales Fenster bedeutet, dass der Schimmel zu empfindlich ist und korrigiert werden muss. Das Teilegewicht, das mit der Hohlraumfüllung korreliert, wird Schuss für Schuss verfolgt, um die Wiederholbarkeit zu bestätigen. Wenn der Prozess abweicht, während die Maschineneinstellungen unverändert bleiben, sind weitere Arbeiten an der Form erforderlich.
Dokumentation und der Weg zur Genehmigung
Die Prüfung der Formqualität endet mit einem vollständigen Dokumentationspaket. Im Prüfbericht werden Maschinenparameter, Einstellungen, Messergebnisse und offene Posten erfasst. Maßberichte, Cpk-Berechnungen, Materialzertifikate und der unterzeichnete Erscheinungsbildstandard sind beigefügt. Projekte, die nach IATF 16949 durchgeführt werden, erfordern einen dokumentierten Nachweis für jeden Abnahmeschritt. Dieses Paket ist die Grundlage für die Genehmigung des Kunden und für die zukünftige Wartungsplanung. Jede Korrekturmaßnahme muss mit einem neuen Verfahren und nicht mit einer mündlichen Vereinbarung abgeschlossen werden.
Ein Formenbauer, der den gesamten Zyklus von der Entwurfsprüfung bis hin zu Prozessfähigkeitsdaten kontrolliert, kann ein Innenwerkzeug in weniger Iterationen zur Genehmigung bringen. Für einen umfassenden Überblick über die hier behandelten Phasen siehe Vollständiger Leitfaden zum Design, zur Herstellung und zur Qualität von Kunststoffspritzguss erklärt, wie sich diese Testaktivitäten auf die gesamte Produktionskette bewährt haben.
Kategorien
Produktkategorie
-
Druckerkomponenten und -teile
-
Zweifarbige Kunststoffkomponente und Werkzeug
-
Mehrwegesteckverbinder aus Kunststoff
-
Spritzgussteil aus Kunststoff mit Gewinde
-
Spritzgussteile für Haushaltsgeräte
-
Spritzgussformen für Robotergehäuse
-
Spritzgussformen für hochglänzende, transparente PC-Teile
-
Spritzgussformen für Motorradverkleidungen und Karosserieteile
-
Spritzgussformen für Kunststoffteile von EV-Ladesäulen
-
Kabelbäume für Automotive
-
Spritzgussformen für Kunststoffteile im Fahrzeuginnenraum

- Spritzgussformen für Kunststoffteile im Fahrzeuginnenraum
- Kabelbäume für Automotive
- Spritzgussformen für Kunststoffteile von EV-Ladesäulen
- Spritzgussformen für Motorradverkleidungen und Karosserieteile
- Spritzgussformen für hochglänzende, transparente PC-Teile
- Spritzgussformen für Robotergehäuse
- Spritzgussteile für Haushaltsgeräte
- Spritzgussteil aus Kunststoff mit Gewinde
- Mehrwegesteckverbinder aus Kunststoff
- Zweifarbige Kunststoffkomponente und Werkzeug
- Druckerkomponenten und -teile