de
 English
 Français
 Español
HOME · Nachrichten · Branchennachrichten · Wie sich die Oberflächenbeschaffenheit von Formen auf Autoinnenteilen auswirkt: Textur, Glanz und Kosten
Branchennachrichten
Wie sich die Oberflächenbeschaffenheit von Formen auf Autoinnenteilen auswirkt: Textur, Glanz und Kosten
2026-09-16Inhaltsverzeichnis
- 1 Die Oberflächenbeschaffenheit der Form steuert Glanz, Maserung, Haptik und Kosten
- 2 SPI-Klassen und VDI-Nummern sind die Abkürzung für Spezifikationen
- 3 Hochglanz und strukturierte Maserung versagen an verschiedenen Stellen
- 4 Tiefergehende Kornkräfte erzwingen Entwurfs-, Stahl- und Trennlinienentscheidungen
- 5 Die Kosten folgen dem Ende: Spiegel sind das teure Ende
- 6 Passen Sie das Finish an das Teil an, nicht an das Moodboard
- 7 Fragen zur Oberflächenbeschaffenheit stellen die Käufer am häufigsten
- 7.1 Bedeutet ein höherer SPI-Grad immer ein besseres Innenteil?
- 7.2 Kann die Oberflächenbeschaffenheit der Form nach den ersten Mustern geändert werden?
- 7.3 Wie soll die Oberflächenbeschaffenheit auf einer Zeichnung angegeben werden?
- 7.4 Was macht Fanze T&M vor dem Schneiden von Stahl bei Innenprojekten?
Ziehen Sie eine Mittelkonsolenverkleidung von der Formmaschine und sie sieht makellos aus. Installieren Sie es in einem in der Sommersonne geparkten Auto, und die Reflexion in der Windschutzscheibe erzählt eine andere Geschichte. Dieser Unterschied wird zuvor bei der Überprüfung des Formdesigns entschieden, wenn die Oberfläche des Stahlhohlraums festgelegt wird. Bei Fahrzeuginnenteilen steuert die Wahl zwischen einer hochglanzpolierten Kavität, einer feinen 600er-Körnung oder einer VDI 30-Körnung den Glanz, die Sichtbarkeit von Kratzern, die Haptik und die Werkzeugkosten, lange bevor das Harz in die Form gelangt.
Fanze T&M (Jiashan) Co., Ltd., ein IATF 16949-zertifiziertes Präzisionsformunternehmen, das seit 2005 tätig ist, baut Spritzgussformen für den Automobilinnenraum für Lüftungsschlitze, Mittelkonsolen, Instrumententafelrahmen und Airbaggehäuse. Die häufigste Frage von Kunden in der Phase der Produktentwicklungsüberprüfung betrifft nicht die Tonnage oder die Zykluszeit. Es geht darum: Welche Oberflächenveredelung soll dieses Werkzeug haben und was kostet diese Veredelung? In diesem Leitfaden wird erklärt, wie sich die Oberflächenbeschaffenheit der Form auf das Aussehen, die Haltbarkeit und die Wirtschaftlichkeit der Teile auswirkt, die der Benutzer tatsächlich berührt.
Die Oberflächenbeschaffenheit der Form steuert Glanz, Maserung, Haptik und Kosten
Die Oberflächenbeschaffenheit der Form bestimmt, wie ein Innenteil Licht reflektiert, wie es sich auf der Fingerspitze anfühlt, wie schnell es Kratzer zeigt und wie viel die Herstellung des Werkzeugs kostet. Daher muss die Entscheidung getroffen werden, bevor Stahl geschnitten wird.
Beim Spritzgießen wird die Oberfläche der Kavität auf die Oberfläche des Teils abgebildet. Eine polierte Kavität erzeugt ein glänzendes Teil; Eine geätzte Kavität erzeugt eine matte Körnung. Zwei aus demselben Harz geformte Teile mit derselben Wandstärke und derselben Zykluszeit können allein aufgrund der Stahloberfläche wie unterschiedliche Materialien aussehen. Aus diesem Grund legen Innenteileprogramme das Finish im Werkzeugvertrag fest und nicht erst nach dem ersten Versuch.
SPI-Klassen und VDI-Nummern sind die Abkürzung für Spezifikationen
SPI-Klassen und VDI 3400-Nummern sind die beiden Standardkürzelsysteme zur Angabe einer messbaren Formoberfläche, und ein erfahrener Formenbauer interpretiert sie identisch.
SPI A bis D beschreiben zunehmend rauere Werkzeugoberflächen, von diamantpolierten Spiegelflächen bis hin zu glasperlengestrahlten Oberflächen. Die VDI 3400-Nummern gelten für die Textur: 21 bis 24 ist eine feine, flache Narbung, 27 bis 33 deckt typische Innenausstattungen ab und 36 bis 42 nähert sich einer tiefen lederähnlichen Narbung.
| Beende den Unterricht | Oberflächencharakter | Typischer Ra-Bereich | Typische Verwendung im Innenbereich |
| SPI A (A-1 bis A-3) | Spiegel auf hochglanzpoliertem Stahl | Ra unter 0,05 bis etwa 0,1 Mikrometer | Zierleisten, dunkel glänzende Blenden, sichtbare Linsenflächen |
| SPI B (B-1 bis B-3) | Fein geschliffenes Finish, Körnung 800 bis 400 | Ra etwa 0,1 bis 0,8 Mikrometer | Hochglänzende Instrumententeile, lackierte Träger, sekundär beschichtete Blenden |
| SPI C (C-1 bis C-3) | Steinfinish, Körnung 600 bis 320 | Ra etwa 0,8 bis 1,6 Mikrometer | Strukturträger, maskierte Bereiche, nicht sichtbare Flächen |
| SPI D und VDI 21-42 | Gestrahltes oder chemisch geätztes Korn | Ra etwa 1,1 bis 12,5 Mikrometer | Lüftungsschlitze, Mittelkonsolen, IP-Panels, Airbagabdeckungen |
Hochglanz und strukturierte Maserung versagen an verschiedenen Stellen
Eine hochglänzende SPI A-Oberfläche verkauft das Auto im Ausstellungsraum, während eine VDI-Kornung von 27 bis 36 den Innenraum vor Blendung schützt und den täglichen Verschleiß verbirgt. Die richtige Wahl hängt auch davon ab, wo das Teil sitzt und wie oft es berührt wird.
Glanz und Maserung sind Kompromisse, keine Qualitätsstufen. Unter der Beleuchtung eines Ausstellungsraums sieht eine Spiegeloberfläche erstklassig aus, aber Fingerabdrücke, Staub und feine, wirbelnde Kratzer sind schon nach einigen Tagen sichtbar. Eine strukturierte Oberfläche absorbiert die gleichen Flecken, mildert jedoch Reflexionen und sorgt für eine taktile Qualität, die viele Autohersteller bewusst optimieren.
Hochglanz (SPI A)
Visuelle Tiefe und „Wet-Look“-Reflexionen auf dunklen Farben.
Zeigt Fingerabdrücke, Staub und Mikrokratzer schnell an Berührungspunkten an.
Entformt sich mit mehr Reibung an tiefen Wänden; Sichtbare Schleifspuren stellen eine echte Gefahr dar.
Erfordert eine hohe Formtemperatur und fehlerfreien polierten Stahl.
Strukturkorn (VDI 27-36)
Mattes Aussehen mit Glanz, vertikal im Bereich von 1,5 bis 4 GU.
Versteckte Wirbelspuren, Gebrauchsspuren und leichte Kratzer.
Reduziert die Reflexionen der Windschutzscheibe und des Displays während der Fahrt am Tag.
Erfordert einen Schrägenwinkel, saubere Absperrungen und eine gleichmäßige Maserung aller zusammenpassenden Teile.
Eine Körnung von 30 bis 60 Mikron beseitigt Kratzer nicht; es verbirgt sie. Ein Kratzer, der auf einer Spiegeloberfläche offensichtlich ist, fällt unter die visuelle Aufmerksamkeit, wenn die umgebende Oberfläche eine Körnung von VDI 30 oder tiefer aufweist.
Tiefergehende Kornkräfte erzwingen Entwurfs-, Stahl- und Trennlinienentscheidungen
Eine tiefere Formtextur erfordert einen größeren Entformungswinkel, saubereren Stahl und eine strengere Kontrolle der Absperrungen, da die Textur in den Hohlraum geätzt wird und zu einem festen Bestandteil der Geometrie wird.
Die Textur wird durch chemisches Ätzen aufgebracht, nachdem die Kavität bearbeitet und poliert wurde. Je tiefer die Ätzung, desto aggressiver der Stahlabtrag und desto mehr muss das Formdesign dies kompensieren. Bei der Entwurfsprüfung sind fünf Prüfungen am wichtigsten.
Der Wechsel von VDI 24 zu VDI 42 an derselben Seitenwand kann die erforderliche Formschräge von etwa 1 Grad auf bis zu 8 Grad erhöhen, was erreicht wurde, um eine Neugestaltung der tiefen Rippen oder der Snap-Fit-Geometrie zu ermöglichen. Diese Beziehungen werden in unserem Leitfaden ausführlich behandelt Gestaltungsprinzipien für Kunststoffteile im Automobilinnenraum .
Die Kosten folgen dem Ende: Spiegel sind das teure Ende
Die Bearbeitungsstunden steigen steil an, wenn sich das Ziel von der tiefen Textur zur Hochglanzpolitur bewegt, und große Innenwerkzeuge mit mehreren Kavitäten verwandeln diesen Unterschied in zusätzliche Vorlaufzeiten von mehreren Wochen.
Das Ätzen von Texturen ist ein definierter chemischer Prozess mit vorhersehbarem Zeitpunkt. Spiegelpolieren ist manuelle Arbeit und jede Inspektion einer Klasse-A-Oberfläche birgt das Risiko einer Nacharbeit. Die Tabelle unten zeigt den typischen relativen Endbearbeitungsaufwand für einen Satz mittlerer Kavitäten, wobei als Basis eine VDI 33-Textur verwendet wird.
Bei einem komplexen Instrumententafel-Rahmenwerkzeug mit großen Einsätzen beträgt der Unterschied zwischen VDI 30 und SPI A-1 nicht ein paar zusätzliche Stunden. Es sind mehrere Endbearbeitungsdurchgänge, feinere Schleifsequenzen und eine saubere Umgebung, die verhindert, dass sich Staub in einer verspiegelten Oberfläche festsetzt. Projekte, die optische Klarheit erfordern, führen diese Logik weiter; unsere Notizen zu hochglänzendes transparentes PC-Formteil Erläutern Sie die Material- und Prozessseite von Spiegeloberflächen.
Passen Sie das Finish an das Teil an, nicht an das Moodboard
Jedes Innenteil hat eine vorherrschende Anforderung – Blendschutz, Kratzfestigkeit, Haptik oder dekorativer Glanz – und die richtige Oberfläche folgt dieser Anforderung und nicht einem Stilbezug.
Die gleiche Texturphilosophie gilt nicht für das gesamte Cockpit. Ein gekörnter Lüftungsschlitz, der die Reflexion der Windschutzscheibe kontrolliert, ist falsch, wenn die gleiche Körnung auf einer Platte verwendet wird, von der der Kunde erwartet, dass sie glänzend ist. In der folgenden Tabelle sind die Oberflächen aufgeführt, die Fanze T&M üblicherweise für Autoinnenausstattungsprogramme angibt.
| Teilgruppe | Empfohlenes Finish | Hauptgrund |
| Lüftungsflügel der Klimaanlage | VDI 28-30 matt Körnung | Begrenzt Reflexionen im Blickfeld des Fahrers; gleichmäßiges Fingerspitzengefühl für die Flügeleinstellung. |
| Seitenverkleidungen der Mittelkonsole | VDI 24-27 oder SPI B | Gleicht die Fingerabdruckresistenz mit der Reinigungsfähigkeit auf einer häufig berührten Oberfläche aus. |
| Instrumententafelrahmen | SPI A-3 bis B-1 mit mattglänzendem Harz | Verleiht dem sichtbaren Rahmen Tiefe, ohne Spiegelreflexionen auf der Windschutzscheibe zu erzeugen. |
| Airbagabdeckungen für Fahrer und Beifahrer | Kontrolliertes VDI 30-Korn | Versteckt die Faltnaht und hält die Mischung gering, während gleichzeitig ein vorhersehbares Rissmuster erhalten bleibt. |
| Abdeckungen für Armaturenbrett-Lautsprecher | VDI 30-33 Korn | Maskiert Lochgeometrie und Schweißlinien und sorgt gleichzeitig für eine einheitliche Kabinenstruktur. |
Diese Entscheidungen fallen in der Produktentwicklungsprüfungsphase, die Fanze T&M mit Kunden durchführt, bevor Werkzeugstahl bestellt wird. Das Unternehmen hat eine geliefert Spritzgussform für Lüftungsschlitze für Kfz-Klimaanlagen mit abgestimmten Matten Hohlräumen, Spritzgussformen für Mittelkonsolenverkleidungen für berührte Oberflächen und an Spritzgussform für Instrumententafelrahmen Wo geringer Glanz und Dimensionsstabilität im Einklang gebracht werden mussten. Oberflächenklasse, Harzqualität und Texturtiefe werden als ein System und nicht als separate Elemente überprüft. Bei Dashboard-Programmen wird die materielle Seite dieser Bilanz in unserem Vergleich behandelt Auswahl des Armaturenbrett-Spritzgussmaterials .
 Großhandel für Instrumententafelrahmen-Spritzguss-Lieferanten, Unternehmen, Exporteur Fanze T&M (Jiashan) Co., Ltd. ist ein chinesischer Großhandel für Instrumententafelrahmen-Spritzguss-Lieferanten, ein Unternehmen und ein Exporteur. Diese Produktlinie umfasst ... Produkt anzeigen →
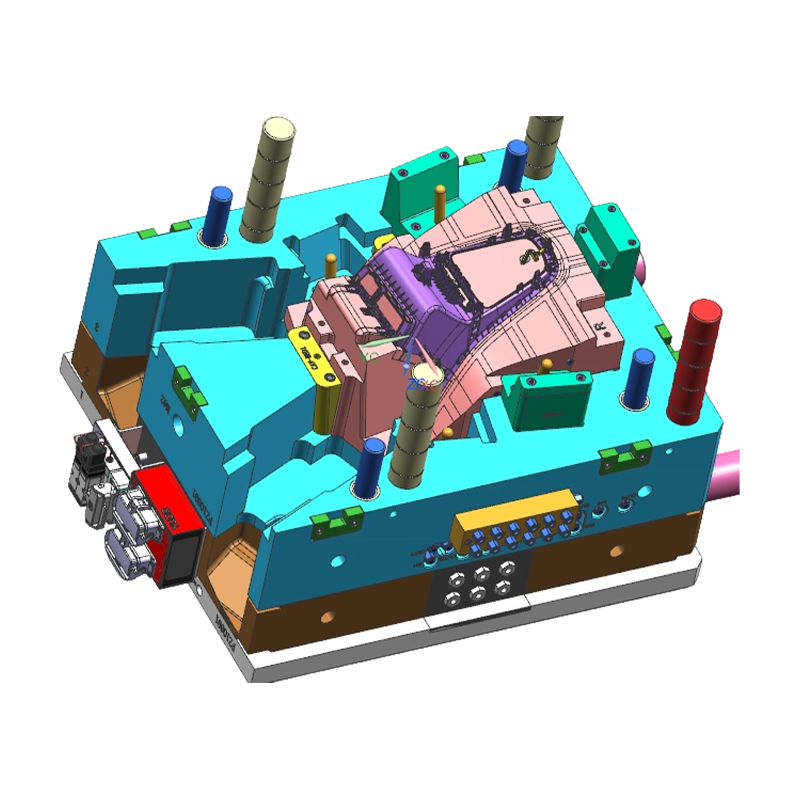 Großhandel für Mittelkonsolen-Verkleidungen, Spritzguss-Lieferanten, Unternehmen, Exporteur Fanze T&M (Jiashan) Co., Ltd. ist China Großhandel für Mittelkonsolen-Verkleidungen, Spritzguss-Lieferanten, Unternehmen, Exporteur, das Automobilunternehmen ... Produkt anzeigen →
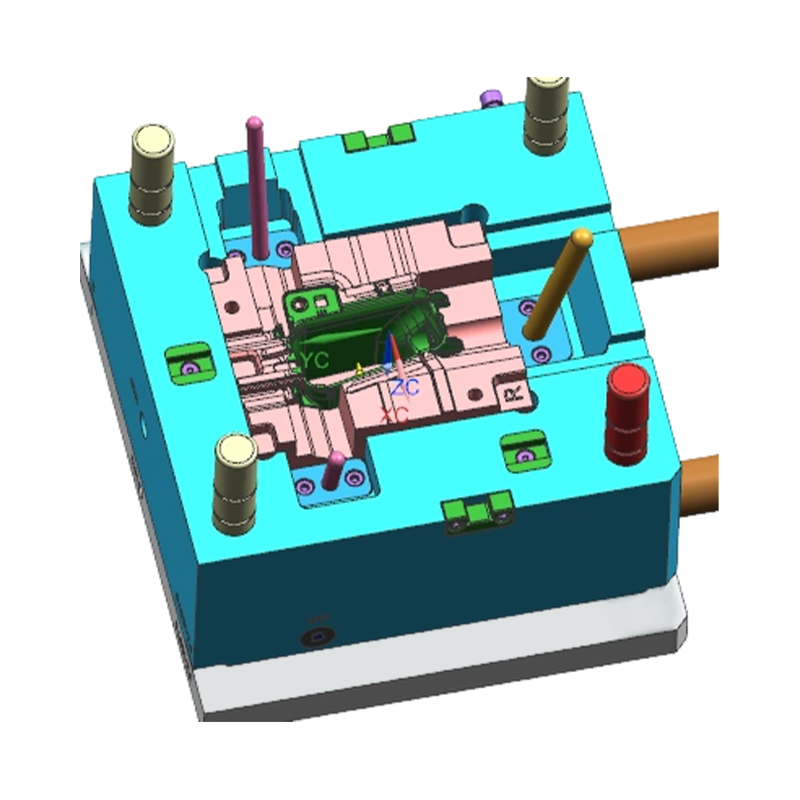 Großhandel für Kunststoffteile und Spritzgussformen für Lüftungsschlitze für Kfz-Klimaanlagen Fanze T&M (Jiashan) Co., Ltd. ist ein China-Großhändler für Lüftungsschlitze von Automobil-Klimaanlagen, Kunststoffteile, Spritzguss-Lieferanten, Unternehmen, Export... Produkt anzeigen →
Definieren Sie den Abschluss. Stellen Sie eine Texturplakette oder ein Referenzmuster bereit. Bestätigen Sie die Entformungswinkel vor dem Stahlschneiden und geben Sie die SPI- oder VDI-Klasse sowie das GU-Ziel in die Bestellung ein. Die Teile werden weiterhin mit dem Auge und mit der Fingerspitze im Fahrzeug beurteilt, und das auf der Werkzeugzeichnung vermerkte Finish macht diese Beurteilung vorhersehbar.
Fragen zur Oberflächenbeschaffenheit stellen die Käufer am häufigsten
Bedeutet ein höherer SPI-Grad immer ein besseres Innenteil?
Nein. SPI A-1 zeigt auf einer dunklen, häufig berührten Konsole innerhalb von Wochen Wirbelkratzer, während eine VDI 30-Körnung jahrelang optisch stabil bleibt. Wählen Sie die Qualität, die der Licht-, Berührungs- und Reinigungsbelastung des Teils entspricht, und nicht die höchstmögliche verfügbare Politik.
Kann die Oberflächenbeschaffenheit der Form nach den ersten Mustern geändert werden?
Ja, aber nur in eine praktische Richtung. Ein polierter Hohlraum kann chemisch zu einer tieferen Körnung geätzt werden, da beim Ätzen Stahl entfernt wird. Das Entfernen einer Textur, um zu einem niedrigeren Ra zurückzukehren, erfordert normalerweise eine Bearbeitung oder Schweißnahtreparatur des Hohlraums, wodurch sich Abmessungen und Absperrbedingungen ändern. Aus diesem Grund gehört die Endbearbeitungsentscheidung vor dem Stahlschneiden.
Wie soll die Oberflächenbeschaffenheit auf einer Zeichnung angegeben werden?
Verwenden Sie Codes, keine Adjektive. Schreiben Sie „VDI 30 auf sichtbaren Oberflächen, Glanz 2 bis 4 GU bei 60 Grad, SPI B-3 auf Absperrflächen, Textur gestoppt 1,0 mm vor Absperrungen, mindestens 3 Grad Formschräge auf strukturierten Wänden.“ Eine kodierte Spezifikation ist im Prüfbericht messbar, vergleichbar und kontrollierbar.
Was macht Fanze T&M vor dem Schneiden von Stahl bei Innenprojekten?
Unter dem IATF 16949-System überprüft Fanze T&M jede sichtbare Oberfläche in der Produktentwicklungsphase, validiert den Entwurf anhand der Texturtiefe, bestätigt Harz- und Glanzziele mit dem Kunden und vereinbart die SPI- oder VDI-Klasse, bevor die Form gebaut wird. Oberflächenmuster und Erstschussteile werden anhand dieser Vereinbarung überprüft.
Kategorien
Produktkategorie
-
Druckerkomponenten und -teile
-
Zweifarbige Kunststoffkomponente und Werkzeug
-
Mehrwegesteckverbinder aus Kunststoff
-
Spritzgussteil aus Kunststoff mit Gewinde
-
Spritzgussteile für Haushaltsgeräte
-
Spritzgussformen für Robotergehäuse
-
Spritzgussformen für hochglänzende, transparente PC-Teile
-
Spritzgussformen für Motorradverkleidungen und Karosserieteile
-
Spritzgussformen für Kunststoffteile von EV-Ladesäulen
-
Kabelbäume für Automotive
-
Spritzgussformen für Kunststoffteile im Fahrzeuginnenraum

- Spritzgussformen für Kunststoffteile im Fahrzeuginnenraum
- Kabelbäume für Automotive
- Spritzgussformen für Kunststoffteile von EV-Ladesäulen
- Spritzgussformen für Motorradverkleidungen und Karosserieteile
- Spritzgussformen für hochglänzende, transparente PC-Teile
- Spritzgussformen für Robotergehäuse
- Spritzgussteile für Haushaltsgeräte
- Spritzgussteil aus Kunststoff mit Gewinde
- Mehrwegesteckverbinder aus Kunststoff
- Zweifarbige Kunststoffkomponente und Werkzeug
- Druckerkomponenten und -teile