de
 English
 Français
 Español
HOME · Nachrichten · Branchennachrichten · So reduzieren Sie Fehler beim Spritzgießen von Fahrzeuginnenräumen: Ein praktischer Leitfaden
Branchennachrichten
So reduzieren Sie Fehler beim Spritzgießen von Fahrzeuginnenräumen: Ein praktischer Leitfaden
2026-09-09Inhaltsverzeichnis
- 1 Die Kosten von Fehlern beim Spritzgießen von Fahrzeuginnenräumen
- 2 Häufige Fehlertypen und ihre Mechanismen
- 3 Teilekonstruktion: Fehler vor dem Schneiden von Stahl beseitigen
- 4 Materialkontrolle: Feuchtigkeit, Temperatur und Konsistenz
- 5 Formenbau: Wo der Stahl entscheidet
- 6 Prozessoptimierung: Die letzte Verteidigungslinie
- 7 Inspektion: Den Kreislauf schließen
- 8 Fazit: Ein systematischer Ansatz zur Senkung der Fehlerraten
Die Kosten von Fehlern beim Spritzgießen von Fahrzeuginnenräumen
Eine strukturierte Innenverkleidung, deren Hochglanzkante eine Schweißnaht aufweist, ist kein Zufall. Es ist das nachgelagerte Ergebnis der Teilegeometrie, der Anschnittplatzierung, des Materialzustands und der Prozesseinstellungen, die vor dem ersten Testschuss festgelegt wurden. Sobald ein Fehler an einem Produktionsteil sichtbar wird, wurde die Ursache in der Regel früher in der Kette ermittelt.
Innenteile gehören zu den anspruchsvollsten Spritzgussprodukten. Sie befinden sich in Reichweite, sodass Glanzunterschiede, Einfallstellen und Hilfslinien sofort ins Auge fallen. Sie tragen auch funktionale Verantwortung: Airbagabdeckungen müssen entlang einer vorhersehbaren Linie reißen, Lüftungsschlitze müssen sich reibungslos drehen und Clips müssen den Zusammenbau überstehen. Ein Defekt, der außerhalb des Werks auftritt, bedeutet Nacharbeit, Ausschuss, PPAP-Verzögerungen oder abgelehnte Lieferungen am Dock des Kunden.
Die Reduzierung von Fehlern ist daher eine Folge von Entscheidungen in den Bereichen Teiledesign, Materialkontrolle, Formendesign, Prozessabstimmung und Inspektion. Jede Phase wird im Folgenden behandelt.
Häufige Fehlertypen und ihre Mechanismen
Jeder Defekt hat einen Fingerabdruck. Wenn Sie den Mechanismus erkennen, erfahren Sie, welche Stufe der Kette geändert werden muss.
| Defekt | Typischer Mechanismus | Wo es erscheint |
|---|---|---|
| Einfallstelle | Ein lokaler dicker Bereich schrumpft stärker als die umgebende Haut und zieht die Oberfläche nach innen | Über Rippen, Vorsprüngen und dicken Verbindungen |
| Schweißnaht | Zwei Schmelzfronten treffen aufeinander, ohne dass es zu einer vollständigen Verbindung kommt | Um Löcher, Einsätze oder an Stellen, an denen sich der Fluss teilt |
| Fließmarke / Tigerstreifen | Die instabile Fließfront erzeugt abwechselnd glänzende und matte Streifen | Große Flachbildschirme, lange Fließlängen |
| Kurzer Schuss | Die Schmelze gefriert, bevor sie das Ende der Kavität erreicht | Dünne Rippen, entfernte Kanten, tiefe Textur |
| Verzug | Unterschiedliche Schrumpfung aufgrund ungleichmäßiger Abkühlung oder Materialausrichtung | Flachplatten, Rahmen, Träger |
| Blitz | Der Hohlraumdruck übersteigt die Klemmkraft oder entweicht durch Lücken | Trennlinie, Positionen der Auswerferstifte |
Jeder Defekt kann aus mehreren Richtungen angegriffen werden. Eine Schweißnaht kann durch die Angussposition verschoben, durch eine höhere Schmelzetemperatur verstärkt oder durch die Oberflächentextur verdeckt werden. Die richtige Aktion hängt davon ab, wo sich das Teil in seinem Entwicklungszyklus befindet.
Teilekonstruktion: Fehler vor dem Schneiden von Stahl beseitigen
Der günstigste Weg, einen Defekt zu verhindern, ist das CAD-Modell. Eine Änderung am Bildschirm kostet nichts; Ein Wechsel auf gehärteten Stahl kostet Zeit und Geld.
Wandstärkenplanung
Halten Sie die Nennwandstärke möglichst gleichmäßig ein. Für Innenbauplatten sind 2,5 bis 3,0 mm ein üblicher Zielwert, der genaue Wert hängt jedoch vom Material und der Teillänge ab. Vermeiden Sie örtlich dicke Abschnitte: Jeder zusätzliche Millimeter Dicke verlängert die Abkühlzeit und erhöht die Gefahr von Einfallstellen auf der sichtbaren Oberfläche.
Wenn eine Dickenänderung unvermeidbar ist, nehmen Sie sie schrittweise vor. Ein maximales Übergangsverhältnis von 1 zu 1,5 zwischen benachbarten Abschnitten begrenzt die unterschiedliche Schrumpfung und verhindert Welligkeit und innere Spannungen.
Rippen, Vorsprünge und Schrägenwinkel
Rippen sind die häufigste Ursache für Einfallstellen an Innenteilen. Behalten Sie die Rippenbasis bei 50 bis 60 Prozent der Nennwandstärke zum Schutz der gegenüberliegenden Klasse-A-Oberfläche. Für eine 2,8 mm dicke ABS- oder PC/ABS-Platte ist eine Rippenbasis von etwa 1,5 mm normalerweise sicher. Für Bosse gilt die gleiche Logik: Halten Sie die Wand unter dem Boss dünn oder bohren Sie einen Kern heraus.
Formschrägen verdienen Aufmerksamkeit, da die meisten Innenteile eine Ledernarbung oder eine feine Textur aufweisen. Die Textur erhöht die Reibung an der Formwand, so dass ein stark genarbtes Teil möglicherweise 2 bis 3 Grad Formschräge pro Seite benötigt, statt 1 Grad, wie es bei glatten Oberflächen der Fall ist. Unzureichender Tiefgang führt beim Auswerfen zu zerkratzten Texturen.
Fügen Sie an den Rippenbasen und Innenecken einen Radius von mindestens 0,3 bis 0,5 mm hinzu. Scharfe Ecken wirken als Spannungserhöher und verringern die Rissfestigkeit von Schnappverbindungen und Airbag-Reißlinien.
Für eine ausführlichere Diskussion der Designüberprüfung und Materialauswahl für Innenanwendungen besuchen Sie bitte unsere Gestaltungsprinzipien und Materialauswahl für den Automobil-Innenraum Der Leitfaden deckt die Logik von der Teilespezifikation bis zum Werkzeugkonzept ab.
Materialkontrolle: Feuchtigkeit, Temperatur und Konsistenz
Der Materialzustand beeinflusst die endgültige Oberflächenqualität stärker als die meisten Prozesseinstellungen.
Zu den gängigen Innenmaterialien gehören PP für Türverkleidungen und Zierträger, ABS für Zierteile, PC/ABS für Strukturbauteile und Airbagabdeckungen sowie PA6, wenn Hitzebeständigkeit erforderlich ist. Jedes hat ein definiertes Verarbeitungsfenster und alle verhalten sich unterschiedlich, wenn sich der Pelletzustand ändert.
Feuchtigkeit ist die häufigste versteckte Ursache für Oberflächenfehler. ABS und PC/ABS sind hygroskopisch; Unter feuchten Bedingungen nehmen sie innerhalb weniger Minuten genug Wasser auf, um silberne Streifen und Spreizungen zu bilden. Trocknen Sie das Material zwei bis vier Stunden lang bei 80 bis 100 °C auf einen Taupunkt unter -30 °C und starten Sie die Produktion erst, wenn der Feuchtigkeitsgehalt unter dem vom Lieferanten empfohlenen Grenzwert liegt.
Mahlgut ist ein zweiter Kontrollpunkt. Der Schrott muss sauber gehalten und in einem gleichmäßigen Verhältnis gemischt werden. Schwankungen im Mahlgutverhältnis verändern die Schmelzflussrate von Charge zu Charge, was sich in Form von Fließspuren oder Glanzschwankungen auf Innenflächen bemerkbar macht.
Formenbau: Wo der Stahl entscheidet
Sobald das Teiledesign eingefroren ist, ist die Form die zweite Verteidigungslinie. Es legt den Strömungsweg, die Kühlung, die Entlüftung und das Erscheinungsbild jeder Oberfläche fest.
Torposition und ausgewogene Füllung
Die Torposition ist die erste Gestaltungsfreiheit, auf die es ankommt. Platzieren Sie Tore nach Möglichkeit auf verdeckten Flächen und lenken Sie den Fluss so, dass Schweißnähte in schlecht sichtbaren Zonen landen. Längere Teile wie Instrumententafelträger benötigen oft mehrere Anschnitte; Das Angusssystem muss dann so ausbalanciert sein, dass alle Strömungsfronten zur gleichen Zeit und unter dem gleichen Druck aufeinander treffen. Ein unausgeglichener Läufer führt in einem Bereich zu Überfüllung und in einem anderen zu Fehlschüssen oder Hohlräumen.
Entlüften
Entlüften is easy to overlook and difficult to correct later. Channels 0.02 to 0.03 mm deep at the parting line and along ejector pins let air and volatiles escape as the melt advances. Without them, compressed air can burn the surface, create blush, or prevent full filling. Deep textures need generous venting because air is trapped in the texture valleys.
Kühlung und Oberflächenveredelung
Ungleichmäßige Kühlung ist eine der Hauptursachen für Verzug. Kühlkanäle sollten der Teilegeometrie folgen, normalerweise in einem Abstand von 20 bis 30 mm, und der Formtemperaturunterschied über das Teil sollte innerhalb von etwa 5 °C bleiben. Konforme Kühlung, bei der der Kanal an die Teilekontur angepasst wird, wird zunehmend bei Innenteilen mit komplexen Kurven eingesetzt.
Die Oberflächenbeschaffenheit muss eindeutig angegeben werden. Eine hochglanzpolierte Oberfläche deckt kleine Mängel auf, während eine gleichmäßige Textur kleinere Einfall- und Fließlinien verbirgt. Eine Änderung der Textur nach dem ersten Versuch erfordert eine Nachbearbeitung des Stahls. Vereinbaren Sie daher im Voraus die Güteklasse A.
Erfahrene Werkzeugbauer setzen diese Anforderungen in zuverlässigen Stahl um. Ein Spritzgussform für Instrumententafelrahmen Beispielsweise kombiniert es ein langes, flaches Panel, enge Toleranzen rund um die Airbag-Öffnung und eine Oberfläche, die zur umgebenden Verkleidung passt. Bei der Prüfung des Formdesigns werden diese Risiken entweder beseitigt oder akzeptiert.
 Großhandel für Instrumententafelrahmen-Spritzguss-Lieferanten, Unternehmen, Exporteur Fanze T&M (Jiashan) Co., Ltd. ist ein chinesischer Großhandel für Instrumententafelrahmen-Spritzguss-Lieferanten, ein Unternehmen und ein Exporteur. Diese Produktlinie umfasst ... Produkt anzeigen →
Für einen breiteren Überblick über Werkzeuge für verschiedene Innenkomponenten besuchen Sie unsere Spritzgussformen für Kunststoffteile im Automobilinnenraum Die Kategorie umfasst Lüftungsschlitze, Airbaggehäuse, Verkleidungen und Aufbewahrungssysteme.
Prozessoptimierung: Die letzte Verteidigungslinie
Auch wenn der Prozess nicht sorgfältig entwickelt und kontrolliert wird, führt die beste Form immer noch zu Fehlern.
Verwenden Sie ein abgestuftes Einspritzgeschwindigkeitsprofil anstelle einer einzelnen Füllgeschwindigkeit. Eine langsame erste Stufe verhindert Verzögerungen am Anschnitt, eine schnelle mittlere Stufe füllt dünne Rippen, bevor die Schmelze abkühlt, und eine letzte Verzögerung, bevor die Kavität voll ist, vermeidet Druckspitzen und Grate.
Der Packungsdruck gleicht die Volumenschrumpfung aus. Einfallstellen über Rippen und Vorsprüngen werden beim Packen korrigiert, jedoch nur, wenn der Druck ausreichend ist und gehalten wird, bis der Anschnitt einfriert. Übermäßige Packung erzeugt Eigenspannungen, die sich später als Weißbruch auf strukturierten Oberflächen oder als Risse an Schnappverbindungen bemerkbar machen.
Die Formtemperatur beeinflusst gleichzeitig Glanz, Verlauf und Verzug. Eine PP-Innenverkleidung läuft üblicherweise bei 40 bis 60 °C, während ein strukturiertes PC/ABS-Teil möglicherweise 60 bis 80 °C benötigt, um die Maserung zuverlässig wiederzugeben. Die besten Sollwerte ergeben sich aus einer kurzen Versuchsplanung, bei der Schmelzetemperatur, Einspritzgeschwindigkeit, Packungsdruck und Formtemperatur entsprechend dem Aussehen und den Dimensionsanforderungen variiert werden.
Auch die Produktionsumgebung ist wichtig. Feuchtigkeit beeinflusst die Trocknungszeit zwischen Lagerung und Trichter, und eine unzureichende Fassspülung zwischen Farbwechseln hinterlässt Streifen auf hellen Teilen.
Komplexe Komponenten beanspruchen alle diese Variablen gleichzeitig. Ein Spritzgussform für Kunststoffteile der Kfz-Klimaanlage , mit dünnwandigen Luftschlitzen und engen Schnittstellen zum Armaturenbrett, zwingt den Prozessentwickler dazu, Füllen, Packen und Kühlen gleichzeitig auszubalancieren.
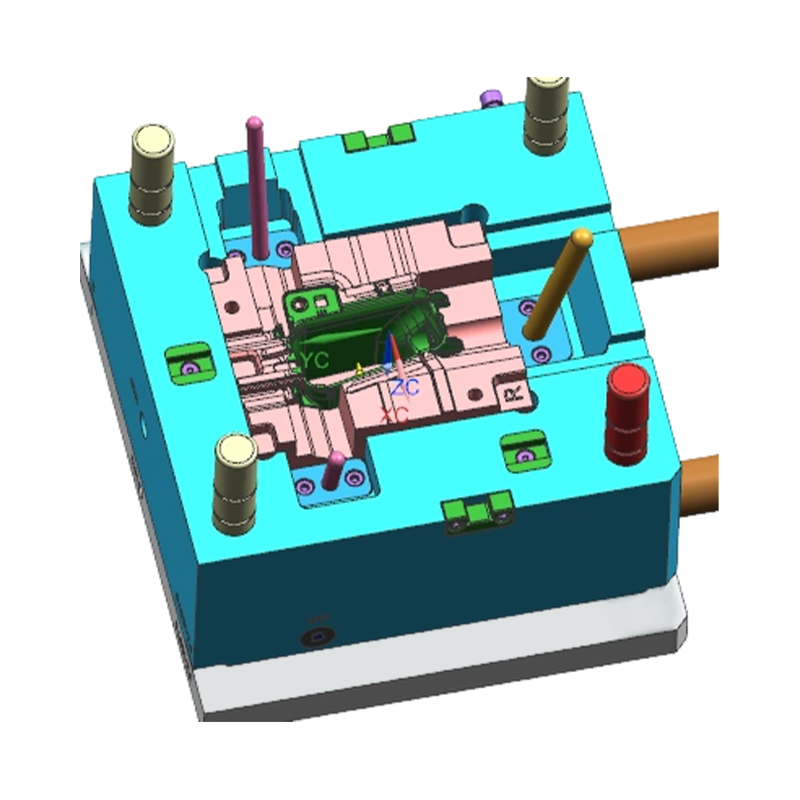 Großhandel für Kunststoffteile und Spritzgussformen für Lüftungsschlitze für Kfz-Klimaanlagen Fanze T&M (Jiashan) Co., Ltd. ist ein China-Großhändler für Lüftungsschlitze von Automobil-Klimaanlagen, Kunststoffteile, Spritzguss-Lieferanten, Unternehmen, Export... Produkt anzeigen →
Inspektion: Den Kreislauf schließen
Eine Inspektion allein reduziert zwar nicht die Mängel, zeigt Ihnen aber, ob Ihre Gegenmaßnahmen wirken.
Die Sichtprüfung sollte unter normalem Licht durchgeführt werden. Ein Teil kann bei Tageslicht gut aussehen und unter Showroom-Lampen versagen, daher müssen vor der Serienproduktion Lichtverhältnisse und Referenzplaketten für Textur und Glanz vereinbart werden.
Konzentrieren Sie sich bei der Maßkontrolle auf Merkmale, die Montageprobleme verursachen: Clipschlitze, Lücken und Bündigkeit an Plattenschnittstellen sowie die Dicke der Airbag-Reißlinie. Berechnen Sie Cpk für diese Features und reagieren Sie, wenn es sinkt unter 1,33 , insbesondere wenn es um Sicherheit geht.
Überwachen Sie den Prozess mit SPC auf Schmelzetemperatur, Einspritzdruck und Zykluszeit, um Abweichungen zu erkennen, bevor ein Schlechtteil hergestellt wird. Ein stabiler, dokumentierter Prozess, der nach IATF 16949-Praktiken läuft, führt zu weitaus geringeren Fehlerraten als einer, bei dem jede Schicht nach Gefühl abgestimmt wird.
Fazit: Ein systematischer Ansatz zur Senkung der Fehlerraten
Die Reduzierung von Fehlern ist eine Folge zusammenhängender Entscheidungen und keine einzelne Lösung. Bei der Teilekonstruktion müssen Wanddicke und Formschräge berücksichtigt werden, bei der Materialhandhabung müssen Feuchtigkeit und Mahlgutkonsistenz kontrolliert werden, bei der Formenkonstruktion müssen Füllen, Kühlen und Entlüften in Einklang gebracht werden, und der Prozess muss anhand von Daten entwickelt werden. Wenn Sie einen Link verpassen, können die anderen dies nicht vollständig kompensieren.
Die Ökonomie rechtfertigt den Aufwand. Eine Tafel mit einem 5 Prozent Mängelquote Bei Stückkosten von zehn Dollar entstehen pro zehntausend Teile fünftausend Dollar Abfall, ohne Nacharbeit und das Risiko, dass die Montagelinie des Kunden angehalten wird.
Die frühzeitige Einbindung des Werkzeug- und Formpartners verkürzt die Lernkurve. Fanze T&M kombiniert seit 2005 Formenentwicklung und Spritzguss und beliefert die Automobilzulieferkette mit Lösungen wie dem Spritzguss für Fahrerairbag-Gehäuseabdeckung , wo der Schmelzefluss um die Risslinie sowohl über das Aussehen als auch über die Sicherheit entscheidet.
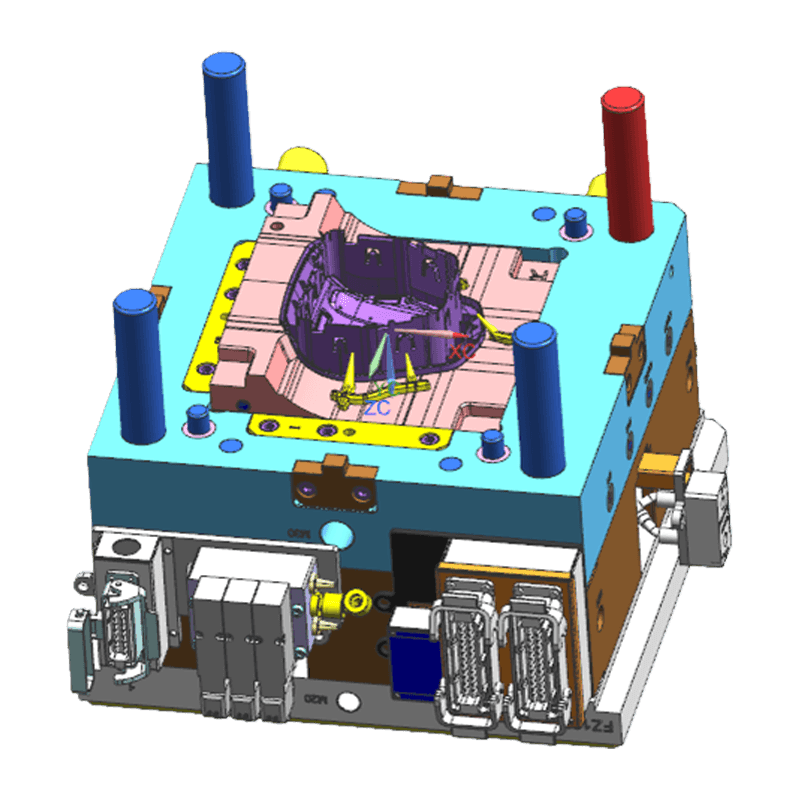 Großhandel für Fahrer-Airbag-Gehäuse/Abdeckungs-Spritzguss-Lieferanten, Unternehmen, Expor Fanze T&M (Jiashan) Co., Ltd. ist China Großhandel für Fahrer-Airbag-Gehäuse/Abdeckung, Spritzgussform, Lieferanten, Unternehmen, Exporteur, dieses Produkt ... Produkt anzeigen →
Wenn Sie Lieferanten bewerten, ist die Übersicht von Auswahl eines Spritzgießers für Armaturenbrettkomponenten listet die praktischen Kriterien für die Überprüfung der Prozessfähigkeit, der Qualitätssysteme und der Projekterfahrung auf, bevor Metall geschnitten wird.
Kategorien
Produktkategorie
-
Druckerkomponenten und -teile
-
Zweifarbige Kunststoffkomponente und Werkzeug
-
Mehrwegesteckverbinder aus Kunststoff
-
Spritzgussteil aus Kunststoff mit Gewinde
-
Spritzgussteile für Haushaltsgeräte
-
Spritzgussformen für Robotergehäuse
-
Spritzgussformen für hochglänzende, transparente PC-Teile
-
Spritzgussformen für Motorradverkleidungen und Karosserieteile
-
Spritzgussformen für Kunststoffteile von EV-Ladesäulen
-
Kabelbäume für Automotive
-
Spritzgussformen für Kunststoffteile im Fahrzeuginnenraum

- Spritzgussformen für Kunststoffteile im Fahrzeuginnenraum
- Kabelbäume für Automotive
- Spritzgussformen für Kunststoffteile von EV-Ladesäulen
- Spritzgussformen für Motorradverkleidungen und Karosserieteile
- Spritzgussformen für hochglänzende, transparente PC-Teile
- Spritzgussformen für Robotergehäuse
- Spritzgussteile für Haushaltsgeräte
- Spritzgussteil aus Kunststoff mit Gewinde
- Mehrwegesteckverbinder aus Kunststoff
- Zweifarbige Kunststoffkomponente und Werkzeug
- Druckerkomponenten und -teile