de
 English
 Français
 Español
HOME · Nachrichten · Branchennachrichten · So wählen Sie einen zuverlässigen Hersteller von Spritzgussformen für Kunststoffteile für den Automobilinnenraum aus
Branchennachrichten
So wählen Sie einen zuverlässigen Hersteller von Spritzgussformen für Kunststoffteile für den Automobilinnenraum aus
2026-09-02Inhaltsverzeichnis
- 1 Was unterscheidet Automobil-Innenraumformen von allgemeinen Kunststoffformen?
- 2 Fünf Verifizierungspunkte, die schwache Lieferanten aussortieren
- 3 Was ein Fabrikaudit eigentlich überprüfen sollte
- 4 Entwurfsprüfungen und Materialentscheidungen steuern den größten Teil der Kosten
- 5 Qualitätssysteme werden nach der Ausführung und nicht nach dem Zertifikat beurteilt
- 6 Rote und grüne Flaggen bei der Lieferantenbewertung
- 7 Häufig gestellte Fragen zur Auswahl eines Herstellers von Innenformen
- 7.1 Wie lange sollte eine Spritzgussform für den Automobilinnenraum halten?
- 7.2 Reicht die IATF16949-Zertifizierung aus, um einen Formenlieferanten zu qualifizieren?
- 7.3 Sollte der Formenlieferant auch Spritzgießmaschinen betreiben?
- 7.4 Welche Kunststoffe werden üblicherweise für Autoinnenteile verwendet?
Ein Kunststoffteil im Fahrzeuginnenraum befindet sich im sichtbarsten und am stärksten sicherheitsrelevanten Bereich der Kabine. Eine Auslöseabdeckung des Beifahrerairbags muss bei minus 35 Grad Celsius innerhalb von 30 Millisekunden entlang einer Formnaht aufreißen; ein Becherhalterverschluss muss 100.000 Schiebezyklen überstehen; Ein Armaturenbrettrahmen trägt mehr als 40 Dimensionsmerkmale, die über Millionen von Aufnahmen hinweg innerhalb von 0,05 Millimetern liegen müssen. Ob diese Teile die Validierung bestehen, entscheidet nicht die Spritzgießmaschine vor Ort, sondern der Spritzgussformenhersteller hinter dem Werkzeug. Die Wahl eines zuverlässigen Herstellers von Kunststoffspritzgussteilen für den Automobilinnenraum ist ein technischer Qualifizierungsprozess und keine Preisverhandlung.
Was unterscheidet Automobil-Innenraumformen von allgemeinen Kunststoffformen?
Formen für den Automobilinnenraum gehören zu einer eigenen Qualitätsklasse, da sie kosmetische Oberflächen der Klasse A, enge Toleranzen, Bewegungsmechanismen und sicherheitsrelevante Validierung in einem Werkzeug vereinen.
Allzweckformen werden mit Toleranzen von 0,2–0,5 mm und bescheidenen Anforderungen an das Erscheinungsbild angeboten. Innenkomponenten unterliegen einem anderen Vertrag: Sichtbare Oberflächen entsprechen einer bestimmten Maserung, einem bestimmten Glanz und einem bestimmten Farbton. Trennlinien liegen dort, wo das Auge nicht hinwandert; und kritische Dimensionen werden durch Dimensionsberichte mit 30 bis 50 Punkten verfolgt.
Bei der Formqualifizierung handelt es sich um den strukturierten Gate-Prozess, mit dem ein neues Werkzeug nachweist, dass es wiederholt Teile innerhalb der vereinbarten Abmessungs-, Aussehens-, Zykluszeit- und Fähigkeitsziele produzieren kann, bevor die Produktionsteile freigegeben werden.
Ebenso engt der Materialmix das Feld ein. Instrumententafelträger bestehen aus PC/ABS; Verkleidungsteile bestehen aus ABS oder ASA; Für versteckte Strukturen wird PP plus EPDM-TD20 verwendet. Jedes Harz schrumpft und fließt anders. Daher kann ein Formenbauer, der über bewährte Werkzeuge für diese Materialien verfügt, die Gefahr von Bindenähten und Einfallstellen bei der Fließanalyse vorhersagen, während ein Unerfahrener sie bei Probeaufnahmen entdeckt.
Fünf Verifizierungspunkte, die schwache Lieferanten aussortieren
Ein zuverlässiger Hersteller von Formen für den Automobilinnenraum beweist sich in fünf Bereichen: Zertifizierung, Bearbeitungsressourcen, Konstruktionstechnik, Einspritzvalidierung und Programmsteuerung.
Überprüfen Sie zunächst das Qualitätssystem: IATF16949 ist der Arbeitsstandard, da er APQP, PPAP, Kontrollpläne und Rückverfolgbarkeit regelt, was ISO9001 allein nicht regelt. Überprüfen Sie dann den Bearbeitungsboden. Ein Lieferant, der das gesamte Fräsen, Brennen und Polieren auslagert, unterbricht die Dimensionskette zwischen Design und fertigem Werkzeugstahl.
| Verifizierungspunkt | Was zu überprüfen ist | Warum es wichtig ist | Warnschild |
| Qualitätssystem | IATF16949, PPAP-Aufzeichnungen, Kontrollpläne | OEMs prüfen die Prozesskontrolle, nicht nur Muster | Nur ISO9001, kein PPAP anzuzeigen |
| Bearbeitungsboden | CNC, EDM, Drahtschneiden, KMG im eigenen Haus | Die Genauigkeit der Kavität bestimmt die Trennlinien | Sämtliche Bearbeitungen werden ausgelagert |
| Konstruktionstechnik | DFM, Formfluss, Anguss, Kühlplan | Schrumpf- und Einfallstellen sind bereits vorab zugeschnitten | Kein DFM vor der Bestellung |
| Injektionsvalidierung | Pressen der Produktionsklasse für Versuche | Abschalt- und Zykluszeit auf einer realen Presse nachgewiesen | Testversionen im Drittanbieter-Shop |
| Programmsteuerung | Werkzeugplan, Stahlzertifikate, Wartung | Innenwerkzeuge benötigen jahrelange Unterstützung | Keine dokumentierte Reparaturhistorie |
Als Schwellenwert-Benchmark betreibt Fanze T&M (Jiashan) Co., Ltd., ein Spezialist für Präzisionsformteile in Jiashan, China, 14.000 m 2 Betriebsnutzfläche mit etwa 100 Mitarbeitern, Inhaber der IATF16949 und betreibt neben japanischen und deutschen Spritzgusspressen auch Importbearbeitung.
Was ein Fabrikaudit eigentlich überprüfen sollte
Bei einem Werksbesuch wird aus einer Papierqualifikation ein technisches Urteil, denn Ausrüstung, Prozessdisziplin und Testfähigkeit können nur in der Werkstatt beurteilt werden.
Gehen Sie mit einer Checkliste durch und achten Sie auf diese fünf Funktionen im Betrieb:
- Importierte CNC-Bearbeitungszentren schneiden Hohlraum- und Einsatzprofile auf 0,01 Millimeter genau
- Erodiermaschinen erzeugen Sperrflächen und scharfe Innenecken ohne zusätzliche Handarbeit
- Langsame Drahtschneidemaschinen erzeugen austauschbare Einsätze und eine präzise Kerngeometrie
- KMG und Messvorrichtungen erstellen für jede Versuchscharge einen gedruckten Maßbericht
- Eigene Spritzgussmaschinen führen Probeschüsse unter den für die Produktion vorgesehenen Prozessbedingungen durch
Überprüfen Sie nach dem Fähigkeitsbildschirm, ob der Werkzeugplan einer Standardsequenz mit sieben Toren folgt:
- DFM-Überprüfung und Designstopp
- Formenbau, Stahlbestellung und Wärmebehandlungsplan
- Bearbeitung, Elektrodenbrennen, Polieren und Texturieren
- Erster Probeschuss und Sichtkontrolle
- Maßbericht, Anpassungs- und Nacharbeitsschleifen
- PPAP-Proben, Abnahme des Erscheinungsbilds und Leistungstest
- Werkzeugübergabe, Wartungsplan und Serienbetreuung
Für sicherheitsrelevante Bauwerke gilt die gleiche Logik, jedoch mit größerer Härte. Ein Spritzgussform für die Kunststoff-Airbag-Montagehalterung für Kraftfahrzeuge muss seinen Bezugspunkt bei minus 40 bis plus 105 Grad Celsius halten, da die Halterung den Lastpfad des Airbagmoduls trägt. Ein bewährter Lieferant zeigt auf Anfrage Versuchsprotokolle, Wandstärkenmessungen und Verzugsdaten.
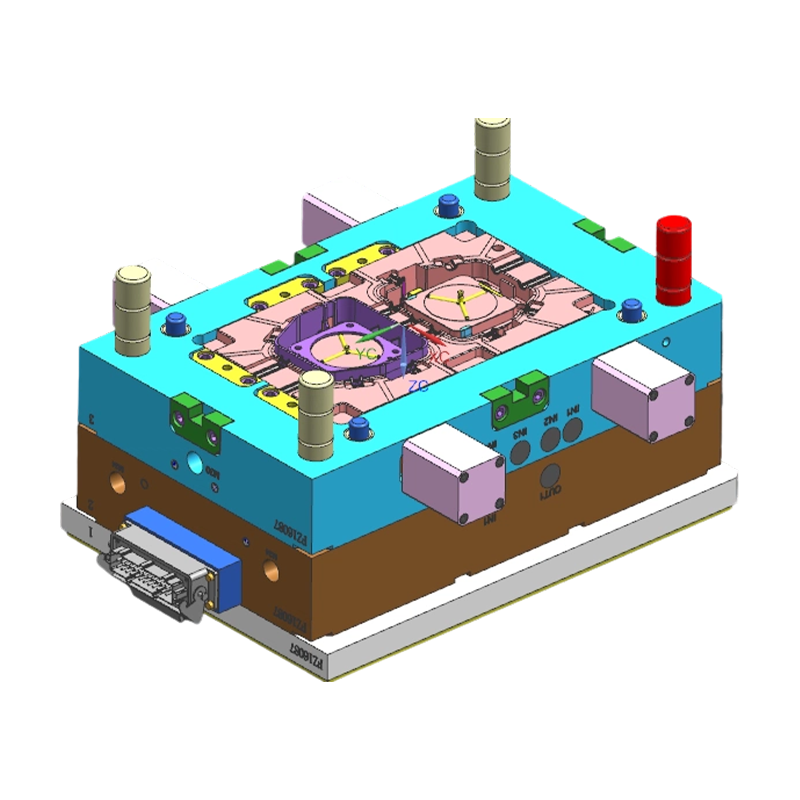 Großhandel für Kunststoff-Airbag-Montage- und Stützhalterungen für die Automobilindustrie, Spritzgussform Su Fanze T&M (Jiashan) Co., Ltd. ist ein China-Großhändler für Kunststoff-Airbag-Montage- und Stützhalterungs-Spritzgussformen für die Automobilindustrie, ein Unternehmen, ... Produkt anzeigen →
Unabhängige Beweise schlagen Präsentationen. Europäische Kunden, die die Fabrik besuchten, um Fanze-Formen zu inspizieren Ich habe genau diese Fragen gestellt: Geräte im Betrieb, Versuchsdaten auf dem Schreibtisch und Prozessdokumente, die zur Produktion passen.
Entwurfsprüfungen und Materialentscheidungen steuern den größten Teil der Kosten
Die Designprüfung und nicht der Formpreis entscheidet über die meisten nachgelagerten Kosten und Risiken eines Innenausstattungsprogramms.
Ein kompetenter DFM-Bericht befasst sich mit der Position des Angusses, der Position der Schweißnaht, den Absperrwinkeln, der Strukturform und der Kühlanordnung, bevor der Stahl geschnitten wird. Diese Entscheidungen legen fest, wie das Teil aussieht, wie es sich verzieht und wie lange der Zyklus dauert.
Die Stahlspezifikation gehört in die gleiche Diskussion. S136 passt zu hochglänzenden und transparenten Details; NAK80 hält die Korndetails länger durch Reinigungszyklen; 718H oder 2738 bleiben die Arbeitspferde für Strukturteile. Ein Zitat, in dem nur „Werkzeugstahl“ ohne Sorte, Härte und Wärmebehandlung aufgeführt ist, ist eine Antwort, die den Überblick verfehlt.
Die Harzauswahl interagiert direkt mit dem Werkzeug. Überprüfen Sie die Schlüsselmaterialeigenschaften für zuverlässige Automobil-Kunststoffteile bevor Sie den Grad festlegen, da die Schrumpfungsdaten in die Hohlraumberechnung einfließen.
Komplexe Teile in Aussehen und Funktion zeigen den Wert einer passenden Erfahrung. Eine Lüftungsöffnung für eine Klimaanlage kombiniert verschiebbare Kerne, dünne Rippen und einen sichtbaren Anschnittbereich, der die glänzende Oberfläche ruinieren kann. Daher bevorzugen Käufer einen Lieferanten mit dokumentierter Qualität Spritzgussform für Kunststoffteile der Kfz-Klimaanlage Referenz.
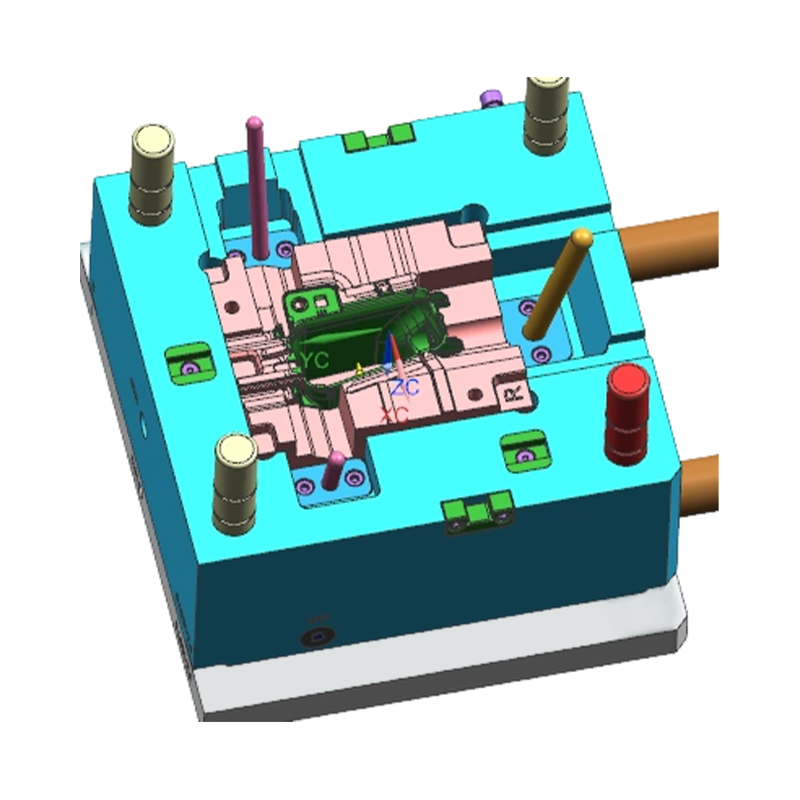 Großhandel für Kunststoffteile und Spritzgussformen für Lüftungsschlitze für Kfz-Klimaanlagen Fanze T&M (Jiashan) Co., Ltd. ist ein China-Großhändler für Lüftungsschlitze von Automobil-Klimaanlagen, Kunststoffteile, Spritzguss-Lieferanten, Unternehmen, Export... Produkt anzeigen →
Qualitätssysteme werden nach der Ausführung und nicht nach dem Zertifikat beurteilt
IATF16949 ist die Eintrittskarte; Der Wert des Systems zeigt sich darin, wie es funktioniert, wenn an einem Freitagnachmittag bei einer Testcharge Maßabweichungen auftreten.
Hinter dem Zertifikat sollte der Lieferant eine vollständige PPAP-Datei für ein früheres Innenwerkzeug öffnen und die APQP-Tore, den Kontrollplan, die Fähigkeitsstudie und den Maßbericht durchgehen. Harzcharge, Mahlgradanteil, Stahlzertifikat und Wärmebehandlungsprotokoll sollten alle rückverfolgbar sein.
PPAP (Production Part Approval Process) ist das dokumentierte Beweispaket, das bestätigt, dass eine Form und ihr Prozess Teile gemäß den Spezifikationen unter Produktionsbedingungen produzieren können.
Für eine glänzende Zierblende muss der Erscheinungsbild-Genehmigungsbericht anhand eines Originalmusters und nicht anhand einer Wiedergabe unterzeichnet werden. Ein Formenbauer, der a liefert Spritzgussform für Mittelkonsolenverkleidung Durch den dokumentierten Master-Sample-Abgleich entfallen die meisten nachgelagerten Streitigkeiten mit Tier-1-Integratoren.
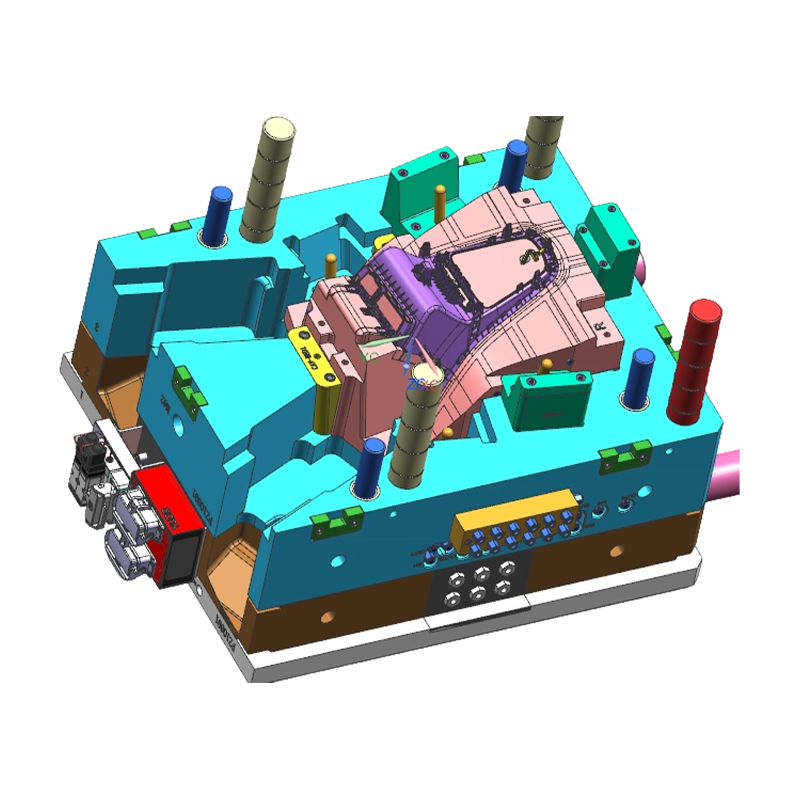 Großhandel für Mittelkonsolen-Verkleidungen, Spritzguss-Lieferanten, Unternehmen, Exporteur Fanze T&M (Jiashan) Co., Ltd. ist China Großhandel für Mittelkonsolen-Verkleidungen, Spritzguss-Lieferanten, Unternehmen, Exporteur, das Automobilunternehmen ... Produkt anzeigen →
Überprüfen Sie die DFM-Logik des Lieferanten anhand etablierter Praktiken, wie z Konstruktionsprinzipien für Spritzgussformen im Automobilinnenraum und Leitfaden zur Materialauswahl , bevor das Werkzeugkonzept genehmigt wird.
Rote und grüne Flaggen bei der Lieferantenbewertung
Die Lieferantenauswahl lässt sich auf eine Frage zusammenfassen: Entspricht das Angebots- und Konstruktionsverhalten des Lieferanten den in Tier-1-Automobilprogrammen bewährten Praktiken?
- Innerhalb von ein bis zwei Wochen wird ein DFM-Bericht erstellt, in dem die Risiken von Schweißnaht, Einfallstellen und Zugluft ehrlich aufgeführt sind
- Im Angebot angegebene Stahlsorte, Härte und Wärmebehandlung
- Ein Test- und Probenahmeplan ist im Werkzeugplan enthalten
- PPAP-Dokumentation wird unaufgefordert angeboten
- Von der Entwurfsprüfung bis zur Serienunterstützung bleibt derselbe Projektingenieur im Programm
- Ein Preisangebot innerhalb von 24 Stunden ohne Designprüfung
- Der Formpreis wird nur anhand des Teilegewichts berechnet
- Sämtliche Bearbeitungs-, Polier- und Texturierungsarbeiten werden ausgelagert
- Keine hauseigene Spritzgießmaschine, Versuche bei einer Partnerwerkstatt
- Automobilreferenzen werden durch vage Ähnlichkeitsbehauptungen ersetzt
Häufig gestellte Fragen zur Auswahl eines Herstellers von Innenformen
Wie lange sollte eine Spritzgussform für den Automobilinnenraum halten?
Bei vorgehärteten Sorten wie 718H oder 2738 durchlaufen die meisten Innenwerkzeuge 500.000 bis 1.000.000 Schüsse, bevor die Kavität wiederaufbereitet wird. Bei S136 oder NAK80 sind 1,5 Millionen Aufnahmen ein realistischer Maßstab für Hochglanzteile. Die tatsächliche Lebensdauer hängt vom Glasfasergehalt, dem Kühldesign, dem Abschaltschutz und der Wartungsdisziplin ab.
Reicht die IATF16949-Zertifizierung aus, um einen Formenlieferanten zu qualifizieren?
Nein. Bei der Zertifizierung handelt es sich um eine Schwelle, nicht um einen Kompetenznachweis. Überprüfen Sie, wie das System praktiziert wird: Fordern Sie eine Muster-PPAP-Datei an, prüfen Sie, ob Kontrollpläne für frühere Innenausstattungswerkzeuge vorhanden sind, und bestätigen Sie, dass Maß-, SPC- und Änderungsmanagementaufzeichnungen vollständig und zugänglich sind.
Sollte der Formenlieferant auch Spritzgießmaschinen betreiben?
Ja. Das betriebsinterne Formen ermöglicht Versuche unter Produktionsbedingungen, eine schnellere Iteration der Abmessungen und das Formen von PPAP-Proben mit derselben Harzcharge und demselben Prozessfenster, die für die Serienproduktion geplant sind. Betriebe, die nur Formen herstellen, sind auf Versuche von Drittanbietern angewiesen, was die Vorlaufzeit verlängert und Prozesskenntnisse einbüßt.
Welche Kunststoffe werden üblicherweise für Autoinnenteile verwendet?
Typische Harze sind PC/ABS für Instrumententafelrahmen und Mittelträger, ABS für Zierleisten, PP plus EPDM-TD20 für verdeckte Träger, ASA für genarbte sichtbare Teile und PMMA oder PC für Linsen und transparente Abdeckungen. Jedes Material erfordert eine andere Schrumpfungskompensation, ein anderes Anschnittdesign und eine integrierte Spannungskontrolle.
Kategorien
Produktkategorie
-
Druckerkomponenten und -teile
-
Zweifarbige Kunststoffkomponente und Werkzeug
-
Mehrwegesteckverbinder aus Kunststoff
-
Spritzgussteil aus Kunststoff mit Gewinde
-
Spritzgussteile für Haushaltsgeräte
-
Spritzgussformen für Robotergehäuse
-
Spritzgussformen für hochglänzende, transparente PC-Teile
-
Spritzgussformen für Motorradverkleidungen und Karosserieteile
-
Spritzgussformen für Kunststoffteile von EV-Ladesäulen
-
Kabelbäume für Automotive
-
Spritzgussformen für Kunststoffteile im Fahrzeuginnenraum

- Spritzgussformen für Kunststoffteile im Fahrzeuginnenraum
- Kabelbäume für Automotive
- Spritzgussformen für Kunststoffteile von EV-Ladesäulen
- Spritzgussformen für Motorradverkleidungen und Karosserieteile
- Spritzgussformen für hochglänzende, transparente PC-Teile
- Spritzgussformen für Robotergehäuse
- Spritzgussteile für Haushaltsgeräte
- Spritzgussteil aus Kunststoff mit Gewinde
- Mehrwegesteckverbinder aus Kunststoff
- Zweifarbige Kunststoffkomponente und Werkzeug
- Druckerkomponenten und -teile