de
 English
 Français
 Español
HOME · Nachrichten · Branchennachrichten · Prototypform vs. Produktionsform für Automobilteile: Kosten, Vorlaufzeit, Einsatzzeit
Branchennachrichten
Prototypform vs. Produktionsform für Automobilteile: Kosten, Vorlaufzeit, Einsatzzeit
2026-10-14Inhaltsverzeichnis
- 1 Was ist eine Prototypform?
- 2 Was ist eine Produktionsform?
- 3 Prototypform vs. Produktionsform: Direkter Vergleich
- 4 Unterschiede bei Werkzeugmaterial und Prozessen
- 5 Kosten, Vorlaufzeit und Volumen sind Realität
- 6 Wie entscheidet man sich: Prototypform oder Produktionsform?
- 7 Häufiger Fehler, die die Programmkosten erhöhen
- 8 Zusammenarbeit mit einem Formenbauer auf beiden Werkzeugwegen
- 9 Häufig gestellte Fragen
Ein Tier-1-Innenteileprogramm dauerte 16 Wochen nach Produktionsbeginn, als der Kunde die Geometrie der Airbag-Auslöseabdeckung überarbeitete. Das gehärtete Produktionswerkzeug konnte die Änderung ohne eine viermonatige Nacharbeit nicht absorbieren, daher bestellte die Technik eine Aluminium-Prototypform, schnitt in drei Wochen und ließ 2.000 Validierungsmuster laufen, während das korrigierte Stahlwerkzeug gebaut wurde. Diese Sequenz funktionierte, weil das Team genau wusste, was eine Prototypform darstellen kann – und was nicht. Dieser Leitfaden vergleicht Prototypenformen und Produktionsformen für Automobilkunststoffteile hinsichtlich Werkzeugmaterial, Kosten, Durchlaufzeit, Maßkontrolle, Oberflächenbeschaffenheit und Programmrisiko und schließt mit einem Entscheidungspfad und häufig gestellten Fragen ab.
Was ist eine Prototypform?
Eine Prototypenform, auch Soft Tooling oder Bridge Tooling genannt, ist eine kostengünstige Spritzgussform, die zur Herstellung einer begrenzten Anzahl von Kunststoffteilen zur Designvalidierung, Pass- und Funktionsprüfung und Vorproduktionsaufbauten hergestellt wird.
Formen für Automobilprototypen werden normalerweise aus Aluminium 7075-T6 oder seltener aus vorgehärtetem P20-Stahl geschnitten und verfügen über eine einzelne oder doppelte Kavität, gerade gebohrte Kühlleitungen und einen vereinfachten Anguss. Ihre Aufgabe besteht darin, Teile für die Validierung zu generieren, nicht darin, die Zykluszeit zu optimieren. Für Innenteile wie Airbag-Abdeckungen, Mittelkonsolenträger und Getränkehalterbaugruppen liefert eine Prototypenform in der Regel 500 bis 5.000 Schüsse, bevor Verschleiß oder Maßabweichung eine Reparatur erzwingen.
Prototypenteile werden bei Tests zur Lösung von Crash-Schlitten-Airbags, Verpackungsprüfungen, Ergonomiestudien und frühen Kundenmustern verwendet. Stirb Spritzgussform für die PAB-Auslösungsabdeckung des Beifahrerairbags ist ein klassischer Fall: Auslösekräfte und Scharnierverhalten müssen Monate vor der Fertigstellung des Stahlwerkzeugs validiert werden.
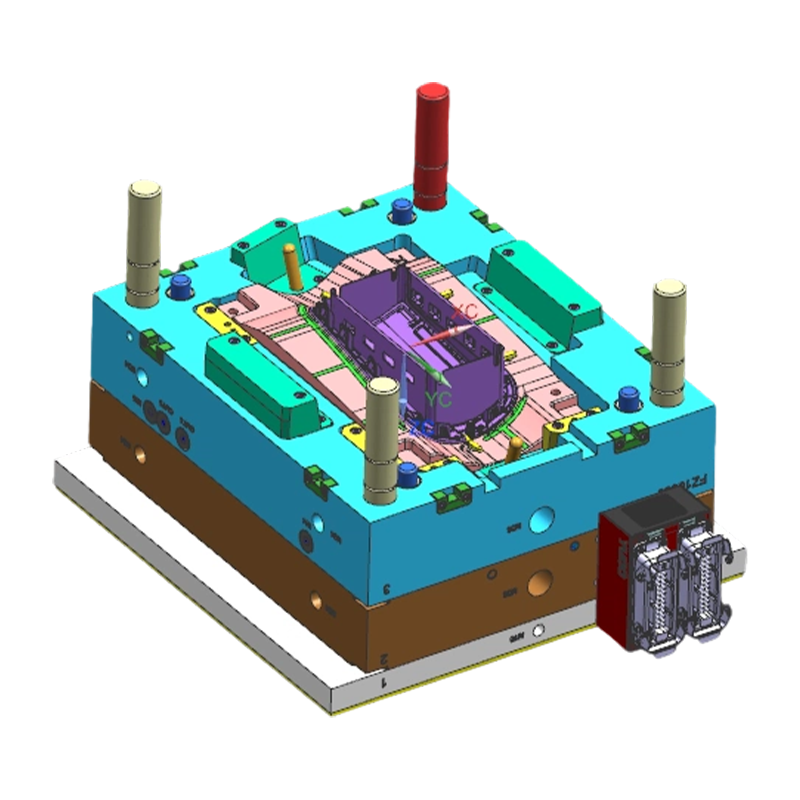 Großhandel für Spritzgussformen für Passagierairbags (PAB), Comp Fanze T&M (Jiashan) Co., Ltd. ist ein chinesischer Großhandel für Passagier-Airbag (PAB)-Entfaltungsabdeckungs-Spritzguss-Lieferanten, Unternehmen, Exporteur, ... Produkt anzeigen →
Was ist eine Produktionsform?
Eine Produktionsform oder Hartwerkzeug ist eine Spritzgussform aus gehärtetem Stahl, die für die nachhaltige Massenproduktion von Automobilen unter der Prozesskontrolle IATF 16949 entwickelt wurde.
Produktionsformen für Kunststoffteile im Automobilinnenraum werden aus Werkzeugstahl H13, S136 oder 2316 gefertigt, auf 46 bis 52 HRC gehärtet und anschließend mit Heißkanalsystemen, konformer Kühlung und präzise polierten oder geätzten Hohlräumen ausgestattet. Eine gut gewartete Produktionsform schafft 300.000 bis über 1.000.000 Schüsse und hält dabei /-0,02 bis 0,05 mm in kritischen Abmessungen.
Zwei Anforderungen erzwingen Hardtooling in jedem Serienprogramm. Erstens verlangen die Kundenqualitätsregeln gemäß IATF 16949 und PPAP, dass PPAP-Teile aus dem Produktionswerkzeug und dem Produktionsprozess stammen. Zweitens sind viele Automobilharze abrasiv: PA66 GF30 in Kabelbaumanschlüssen und Schalthalterungen löscht einen Aluminiumhohlraum in ein paar tausend Schüssen. Produktionsformen fügen an stark beanspruchte Zonen eine TiN- oder Chrombeschichtung hinzu, um den Millionen-Zyklus-Bereich zu erreichen.
Die Kostenstruktur unterscheidet sich sowohl in der Art als auch in der Höhe: 50.000 bis 500.000 US-Dollar für das Werkzeug, 12 bis 30 Wochen Bauzeit und ein Wartungsplan, der jeden Schuss verfolgt. Der Handel zahlt sich in den Kosten pro Teil, der Zykluszeit und der Dimensionsstabilität über Jahre hinweg aus.
Prototypform vs. Produktionsform: Direkter Vergleich
Prototypenformen und Produktionsformen unterscheiden sich in Werkzeugmaterial, Kosten, Vorlaufzeit, Lebensdauer, Toleranz, Oberflächenbeschaffenheit, Kühldesign, Harzfenster und Programmvolumen – neun Faktoren, die über den Kauf entscheiden.
| Werkzeugmaterial | Aluminium 7075-T6, P20 vorgehärteter Stahl | H13, S136, 2316 Werkzeugstahl, 46 bis 52 HRC |
| Formkosten | 8.000 bis 30.000 US-Dollar | 50.000 bis 500.000 US-Dollar |
| Bauen Sie Vorlaufzeit auf | 2 bis 6 Wochen | 12 bis 30 Wochen |
| Lebensdauer | 500 bis 5.000 Schüsse | 300.000 bis 1.000.000 Schüsse |
| Maßtoleranz | /-0,1 mm | /-0,02 bis 0,05 mm |
| Oberflächenbeschaffenheit | SPI B-2 bis A-3, kleine Bereiche | SPI A-1, Politur und Texturätzung |
| Kühlendes Design | Gerade gebohrt, begrenzt | Konforme Kühlung, thermisch reguliert |
| Harzfenster | Niedrige bis mittlere Temperatur, nicht abrasiv | Vollständiges Sortiment einschließlich PA66 GF30, PEEK |
| Typische Programmlautstärke | 1 bis 5.000 Teile | 50.000 Teile |
Bei den Werten handelt es sich um typische Branchenbereiche und nicht um Garantien. Ein großes Instrumententafelwerkzeug der Klasse A kann diese Werte erheblich übertreffen.
Unterschiede bei Werkzeugmaterial und Prozessen
Das Werkzeugmaterial entscheidet über alles, was nachgelagert ist: Wie schnell die Form läuft, wie dicht sie die Abmessungen einhält und wie lange sie dem Polymer standhält.
Thermisches Verhalten und Zykluszeit
Aluminium leitet Wärme etwa drei- bis viermal schneller als Werkzeugstahl, sodass eine Prototypform schnell die Formtemperatur erreicht. Aber Aluminium ist weich, etwa 150 BHN gegenüber 46 bis 52 HRC bei gehärtetem Stahl, und verformt sich bei hoher Spannkraft oder Einspritzdruck. Eine Produktionsform mit konformer Kühlung hält die Oberflächentemperatur der Kavität über 100.000 Zyklen hinweg gleichmäßig, was die eigentliche Quelle wiederholbarerer Abmessungen ist.
Abrasive Polymere und Verschleiß
Glasgefüllte Harze wie PA66 GF30 und PBT GF30 sind Standard in Kfz-Kabelbaumverbindungen, Getriebehalterungen und Montagehalterungen. Produktionsdaten zeigen, dass Aluminiumhohlräume bei diesen Materialien nach 3.000 bis 5.000 Schüssen an Kantenschärfe verlieren. Gehärteter Stahl mit TiN- oder Chrombeschichtung ist die einzige zuverlässige Lösung für mehrjährige Programme.
Oberflächenbeschaffenheit und Aussehen
Innenflächen der Klasse A wie z Spritzgussformen für Mittelkonsolenverkleidungen Erfordern Spiegelpolieren und Strukturätzen, denen nur gehärteter Stahl Hunderttausende Zyklen standhalten kann. Prototypisches Aluminium kann auf kleinen Flächen SPI B-2 oder A-3 erreichen, die Freigabe des Erscheinungsbilds sollte jedoch vom Produktionswerkzeug erfolgen. Die vollständige Auswahllogik wird in unserem Leitfaden behandelt Konstruktionsprinzipien und Materialauswahl von Spritzgussformen für den Automobilinnenraum .
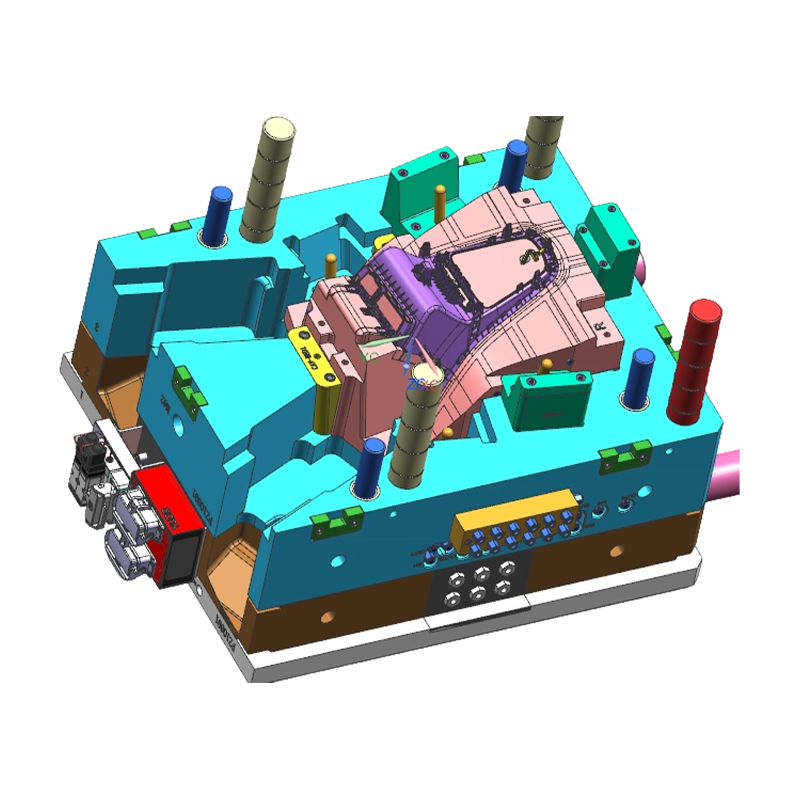 Großhandel für Mittelkonsolen-Verkleidungen, Spritzguss-Lieferanten, Unternehmen, Exporteur Fanze T&M (Jiashan) Co., Ltd. ist China Großhandel für Mittelkonsolen-Verkleidungen, Spritzguss-Lieferanten, Unternehmen, Exporteur, das Automobilunternehmen ... Produkt anzeigen →
Kosten, Vorlaufzeit und Volumen sind Realität
Prototypenformen kosten 10 bis 20 Prozent der Produktionskosten und die ersten Muster werden in 2 bis 6 Wochen geliefert, aber Produktionsformen gewinnen bei den Stückkosten und der Wiederholbarkeit, sobald das Volumen ein paar tausend Teile überschreitet.
Bei der versteckten Zahl handelt es sich um die Stückkosten. Prototypenformen haben langsamere Zyklen, erfordern mehr manuelle Handhabung und erfordern häufige Maßkontrollen, sodass ihre Kosten pro Teil oft zwei- bis dreimal höher sind als bei Produktionsformen. Die Gesamtkostenüberschneidung zwischen den beiden Werkzeugwegen beläuft sich auf zwischen 5.000 und 15.000 Teile für ein mittelgroßes Innenbauteil.
Wie entscheidet man sich: Prototypform oder Produktionsform?
Wählen Sie eine Prototypenform, wenn das Design nicht eingefroren ist, das Volumen weniger als 5.000 Teile beträgt, das Harz nicht abrasiv ist und /-0,1 mm der Zeichnung entspricht. Wählen Sie eine Produktionsform, wenn PPAP, Klasse-A-Aussehen oder Volume über 50.000 Teile im Lieferumfang enthalten sind.
Sechs Faktoren bestimmen die Entscheidung:
- Design-Freeze-Status. Änderungen nach dem Schneiden von Stahl kosten in der Ausführung das Drei- bis Fünffache.
- Gesamt- und Spitzenvolumen. Nutzen Sie das gesamte Programmvolumen, nicht die monatliche Rate.
- Abrasivität des Harzes und Formtemperatur. Glasgefüllte oder Hochtemperaturharze schließen Aluminium aus.
- Maßanforderungen. /-0,05 mm oder enger Produktionswerkzeug.
- Dokumente in Kundenqualität. PPAP erfordert Teile, die aus dem Produktionswerkzeug geformt werden.
- Zeitpunkt des Produktionsstarts. Wenn das Zeitfenster weniger als 10 Wochen beträgt, ist ein Prototypenwerkzeug möglicherweise die einzige Möglichkeit für eine zukünftige Validierung.
Sobald die Faktoren überprüft sind, sorgt ein sechsstufiger Weg dafür, dass die Entscheidung wiederholbar ist:
- Bestätigen Sie die Teileklasse und die PPAP-Regeln des Kunden.
- Frieren Sie das Design ein oder definieren Sie ein kontrolliertes Änderungsfenster.
- Schätzen Sie das Gesamt- und Spitzenprogrammvolumen.
- Passen Sie das Harz an das Werkzeugmaterial an.
- Legen Sie die Toleranz und den Erscheinungsbildbereich fest.
- Führen Sie mit dem Formenbauer eine Werkzeug-DFM-Überprüfung durch.
Für Armaturenbrett- und Lautsprechergitterteile sind die Anforderungen an Wandstärke und Ebenheit so streng, dass die Werkzeugentscheidung auf Teileebene getroffen werden muss; Unser Leitfaden zu Wir entscheiden uns für Kunststoffspritzguss für die Innenausstattung von Automobilen als Werkzeug für Armaturenbretter geht durch die praktischen Kompromisse.
Häufiger Fehler, die die Programmkosten erhöhen
Die meisten Programme verlieren Geld, nicht weil sie den falschen Formtyp gewählt haben, sondern weil sie die Prototypform als freie Kapazität und die Produktionsform als flexible Vorrichtungen betrachten.
Betrieb einer Prototypenform im Produktionsvolumen
Aluminiumwerkzeuge verschleißen. Nach 8.000 bis 10.000 Schüssen treten Zeugenspuren, Blitzlichter und Maßabweichungen auf, und die Ausschussraten steigen. Das Tool schlägt genau dann fehl, wenn das Programm Stabilität benötigt.
Verabschiedung des Class-A-Erscheinungsbilds von Prototypenteilen
Eine Hohlraumoberfläche aus Aluminium kann den Glanz und die Textur von gehärtetem Stahl nicht vorhersagen. Teile, die von einem Prototypenwerkzeug genehmigt wurden, bestehen oft die Prüfung ihres Aussehens nicht, wenn das Produktionswerkzeug eintrifft.
Überspringen des Produktionswerkzeugs bei Teilen mit geringem Risiko
Wenn der Kunde PPAP benötigt, gibt es keine Abkürzung: PPAP-Teile müssen aus dem Produktionswerkzeug und dem Produktionsprozess geformt werden. Prototypenteile dienen nur der Funktionsvalidierung.
Ignorieren des Harzabriebs bei der Entscheidung über das Werkzeugmaterial
PA66 GF30 auf einem Aluminiumhohlraum erzeugt nach einigen tausend Zyklen Grate. Die damit verbundenen Nacharbeiten und Ausfallzeiten können die Kosten für ein Stahlwerkzeug übersteigen.
Zusammenarbeit mit einem Formenbauer auf beiden Werkzeugwegen
Die Prozessfähigkeit des Formenbauers und nicht nur der Werkzeugstahl entscheidet darüber, ob der Übergang vom Prototyp zur Produktion zeitlich eingehalten wird.
Fanze T&M (Jiashan) Co., Ltd. entwickelt und produziert seit 2005 Kunststoffspritzgussformen und Spritzgussteile und verfügt über die IATF 16949-Zertifizierung für die Automobilzulieferung. Die Produktpalette umfasst Kfz-Innenteile wie Instrumententafelrahmen, Mittelkonsolenträger, Airbagabdeckungen, Getränkehalterbaugruppen und Kabelbaumformen. Der praktische Vorteil der Nutzung eines Partners für beide Werkzeugwege ist der Wissenstransfer: Angussversuche, Verzugsmessungen und Schrumpfungsdaten aus dem Prototypenwerkzeug fließen direkt in die Konstruktion des Produktionswerkzeugs ein.
Für eine große Innenstruktur wie die Spritzgussform für Instrumententafelrahmen Die Verzugskontrolle hängt von der Anschnittposition und dem Kühllayout ab. Ein Prototypenwerkzeug validiert dieses Layout innerhalb von Wochen, dann reproduziert das Produktionswerkzeug es in gehärtetem Stahl mit konformer Kühlung.
 Großhandel für Instrumententafelrahmen-Spritzguss-Lieferanten, Unternehmen, Exporteur Fanze T&M (Jiashan) Co., Ltd. ist ein chinesischer Großhandel für Instrumententafelrahmen-Spritzguss-Lieferanten, ein Unternehmen und ein Exporteur. Diese Produktlinie umfasst ... Produkt anzeigen →
Die Fabrik verfügt über importierte CNC-, Erodier- und Drahterodiermaschinen sowie japanische und deutsche Spritzgussmaschinen und übernimmt den Druck und die Montage im eigenen Haus. Stellen Sie dem Formenbauer beim Vergleich von Angeboten drei Fragen: Wie viele Stahlversuche sind vor der Formfreigabe enthalten, wie werden Schwindungs- und Verzugsdaten vom Prototyp zum Produktionswerkzeug übertragen und welchen Wartungsplan erfordert die Produktionsform?
Häufig gestellte Fragen
Kann eine Prototypform in eine Produktionsform umgewandelt werden?
In den meisten Fällen im Automobilbereich stirbt nicht der Fall. Prototypenwerkzeugen aus Aluminium oder P20 fehlen die für die Serienproduktion erforderliche Härte, Kühlanordnung und das Angusssystem, sodass das Stahlwerkzeug separat gebaut wird. Das wertvolle Ergebnis der Prototypenphase sind Prozessdaten: Anschnittposition, Kühlreaktion, Schrumpfung und Verzugsübertragung in die Konstruktion des Produktionswerkzeugs.
Wie viele Teile kann eine Prototypenform herstellen?
Eine typische Aluminium-Prototypform produzierte 500 bis 5.000 Schüsse. Bei nicht abrasiven Materialien wie PP oder ABS überschreiten einige Geschäfte die 5.000-Marke. Bei glasfaserverstärktem PA66 oder PBT treten je nach Geometrie und Einspritzdruck zwischen 2.000 und 4.000 Schüsse Kantenverschleiß und Rost auf.
Lohnt sich ein Prototypenwerkzeug für einen Teil mit nur 8.000 Stück pro Jahr?
Oft ja. Vergleichen Sie die Kosten für ein Prototypenwerkzeug plus 8.000 Formteile mit einem Produktionswerkzeug plus 8.000 Teile. Bei einem nicht sichtbaren Teil aus PP oder ABS mit einer Toleranz von /-0,1 mm ist das Aluminiumwerkzeug in der Regel wirtschaftlich vorteilhafter. Die Gewinnschwelle zwischen Prototyp und Produktionswerkzeug liegt typischerweise zwischen 5.000 und 15.000 Teilen.
Können PPAP-Teile aus einer Prototypenform stammen?
Nein. PPAP erfordert Teile, die aus dem Produktionswerkzeug und unter Verwendung des Produktionsprozesses am Produktionsstandort hergestellt werden. Prototypenformteile werden für Designvalidierungen, Crashtests und Passungs- und Funktionsarbeiten akzeptiert, die PPAP-Einreichung erfolgt jedoch immer vom gehärteten Produktionswerkzeug.
Kategorien
Produktkategorie
-
Druckerkomponenten und -teile
-
Zweifarbige Kunststoffkomponente und Werkzeug
-
Mehrwegesteckverbinder aus Kunststoff
-
Spritzgussteil aus Kunststoff mit Gewinde
-
Spritzgussteile für Haushaltsgeräte
-
Spritzgussformen für Robotergehäuse
-
Spritzgussformen für hochglänzende, transparente PC-Teile
-
Spritzgussformen für Motorradverkleidungen und Karosserieteile
-
Spritzgussformen für Kunststoffteile von EV-Ladesäulen
-
Kabelbäume für Automotive
-
Spritzgussformen für Kunststoffteile im Fahrzeuginnenraum

- Spritzgussformen für Kunststoffteile im Fahrzeuginnenraum
- Kabelbäume für Automotive
- Spritzgussformen für Kunststoffteile von EV-Ladesäulen
- Spritzgussformen für Motorradverkleidungen und Karosserieteile
- Spritzgussformen für hochglänzende, transparente PC-Teile
- Spritzgussformen für Robotergehäuse
- Spritzgussteile für Haushaltsgeräte
- Spritzgussteil aus Kunststoff mit Gewinde
- Mehrwegesteckverbinder aus Kunststoff
- Zweifarbige Kunststoffkomponente und Werkzeug
- Druckerkomponenten und -teile