de
 English
 Français
 Español
HOME · Nachrichten · Branchennachrichten · Wie sich das Design des Kühlsystems auf die Effizienz der Spritzgussform auswirkt | Fanze T&M
Branchennachrichten
Wie sich das Design des Kühlsystems auf die Effizienz der Spritzgussform auswirkt | Fanze T&M
2026-10-07Inhaltsverzeichnis
- 1 Die Abkühlzeit dominiert den Spritzgießzyklus
- 2 Eine gleichmäßige Kühlung bestimmt die Teilequalität vor der Zykluszeit
- 3 Kanallayout: Konventionelle Leitungen, konforme Leitungen und die Kompromisse
- 4 Die Wahl des Formmaterials und des Kühlmittels verändert die Kühlleistung
- 5 Machen Sie das Kühlsystemdesign zu einem Teil Ihrer Überprüfung der Formenbeschaffung
Die Abkühlzeit dominiert den Spritzgießzyklus
Bei einem typischen Spritzgussteil dauert das Abkühlen länger als das Befüllen, Verpacken und Auswerfen zusammen. Bei Fahrzeuginnenverkleidungen und ähnlichen mittelwandigen Teilen liegt dieser Anteil normalerweise dazwischen 60 und 80 Prozent des Gesamtzyklus. Aus diesem Grund ist das Kühldesign das erste, was ein erfahrener Formenbauer prüfte, wenn eine Form die angegebene Zykluszeit nicht einhält oder einen Teil inkonsistente Abmessungen aufweist. Die Schlussfolgerung ist einfach und zieht sich durch alles in diesem Artikel: Der Kühlkreislauf bestimmt, wie schnell jedes Teil hergestellt werden kann und wie genau es dem Druck entspricht, daher verdient er den gleichen Überprüfungsaufwand wie das Hohlraumlayout und die Angussöffnung.
Die Mechanismen hinter dieser Behauptung sind nicht kompliziert. Das Polymer gelangt je nach Sorte mit einer Schmelzetemperatur von etwa 200–300 °C in die Kavität, und die Teileoberfläche muss auf eine sichere Auswurftemperatur absinken, bevor sich die Form öffnet. Die Polymerwand leitet die Wärme schlecht, daher wird die Abkühlgeschwindigkeit dadurch gesteuert, wie schnell die Wärme jeden Abschnitt des Teils verlassen und das Kühlmittel erreichen kann. Schnelle, aber ungleichmäßige Abkühlung sorgt für kurze Zyklen mit verzogenen Teilen; Eine langsame, aber gleichmäßige Abkühlung sorgt für Dimensionsstabilität auf Kosten der Produktionsgeschwindigkeit. Die Aufgabe des Kühlsystemkonstrukteurs besteht darin, diese beiden Ziele in Einklang zu bringen.
Eine gleichmäßige Kühlung bestimmt die Teilequalität vor der Zykluszeit
Schnelles, aber ungleichmäßiges Abkühlen führt zu einer bekannten Liste von Fehlern: Verzug durch unterschiedliche Schrumpfung, Einfallstellen über dicken Rippen, Restspannung, die sich später als Maßabweichung bemerkbar macht, und Glanzunterschiede auf strukturierten oder lackierten Oberflächen, die bei der Endkontrolle versagen. Auch das Auswerfen wird weniger vorhersehbar, da ein überhitzter Kern das Teil festhält, während die Hohlraumseite es freigibt.
Keine Produktfamilie reagiert hierauf empfindlicher als hochklare optische Teile. A Motorrad-Spritzgussform für klare Windschutzscheibe Beispielsweise muss die Hohlraumtemperatur über die gesamte optische Zone innerhalb weniger Grad gehalten werden. Ist dies nicht der Fall, friert das transparente Polycarbonat leicht unterschiedlich schnell und das Ergebnis sind sichtbare Trübungen oder Fließlinien, selbst wenn Anguss und Füllung korrekt sind. Die gleiche Disziplin gilt für Scheinwerferlinsen und transparente Zierteile. Die praktischen Regeln, die wir für solche Werkzeuge anwenden, sind in unseren technischen Hinweisen zusammengefasst Hochglänzendes transparentes PC-Spritzgussdesign für optische und klare Teile .
 Großhandel für transparente Windschutzscheiben-Spritzgussformen für Motorräder, Lieferanten, Unternehmen, Exporte Fanze T&M (Jiashan) Co., Ltd. ist China Großhandel für Motorrad-Klar-Windschutzscheiben-Spritzguss-Lieferanten, Unternehmen, Exporteur, Dieses Produkt ist... Produkt anzeigen →
Kanallayout: Konventionelle Leitungen, konforme Leitungen und die Kompromisse
Die meisten Spritzgussformen verwenden immer noch gerade gebohrte Kühlleitungen, und für einfache Geometrie ist das die richtige Wahl: Sie sind kostengünstig zu bearbeiten, leicht zu reinigen und einfach zu überprüfen. Die Einschränkung tritt auf, wenn die Kavitätsoberfläche gekrümmt, tief oder von dünnen Kernen umgeben ist. Gerade Löcher können keinen konstanten Abstand zur Kontur einhalten, daher bleiben die tiefsten Punkte der Kavität heiß, während Bereiche in der Nähe der Trennlinie kalt bleiben.
Bei der konformen Kühlung werden die Kanäle so geführt, dass sie der Form des Teils folgen, normalerweise mit additiv gefertigten Einsätzen oder in einfacheren Fällen mit abgewinkelten und abgestuften Bohrlinien. Bei Versuchen mit Schalen mit tiefem Hohlraum verkürzen konforme Layouts die Abkühlzeit in der Regel um 15 bis 40 Prozent im Vergleich zu geraden Linien, da der Abstand zwischen Kanal und Hohlraumoberfläche gleichmäßig bleibt. Der Nachteil sind die Kosten: Die gedruckten Herstellungseinsätze dauern länger, erfordern ein simulationsgesteuertes Design und erfordern eine sorgfältige Reinigung, da sich in kleinen gedruckten Kanälen Kalkablagerungen ansammeln.
| Parameter | Empfohlener Startwert | Warum es wichtig ist |
|---|---|---|
| Kanaldurchmesser | 8-12 mm für mittelgroße Teile | Gleicht die Wärmeableitungskapazität mit den Bearbeitungskosten ab. |
| Abstand von der Kanalmitte zur Hohlraumoberfläche | 2-2,5-facher Kanaldurchmesser | Hält die Formwand steif und ermöglicht gleichzeitig die Wärmeübertragung. |
| Tonhöhe zwischen benachbarten Kanälen | 3-4-facher Kanaldurchmesser | Verhindert Temperaturspitzen zwischen benachbarten Leitungen. |
| Kühlmittelflussregime | Turbulente Strömung, Reynolds-Zahl über 4.000 | Stellt sicher, dass die Wärme von der Flüssigkeit abtransportiert wird, anstatt dass sie sich ansammelt. |
| Kühlmitteltemperatur | 10-15 °C unter der Soll-Formtemperatur | Kontrolliert die Schrumpfkonsistenz und die Zyklenstabilität. |
Bei den meisten Produktionsprojekten lautet die praktische Antwort eher hybrid als alles oder nichts: gerade gebohrte Linien durch die Hauptblöcke, konforme Einsätze nur dort, wo die Geometrie gleichmäßige Temperaturen erfordert, und ein Wasserliniendiagramm, das vor dem Schneiden des Stahls genehmigt wird.
Die Wahl des Formmaterials und des Kühlmittels verändert die Kühlleistung
Die Werkzeugstahlsorte ist der zweite Hebel. Stähle der Klasse P20 leiten Wärme mit etwa 29 W/mK, und Stähle der Klasse H13 sind ähnlich. Einsätze aus Berylliumkupfer leiten die Wärme etwa viermal besser, weshalb sie hinter Rippen, Vorsprüngen und anderen dicken Abschnitten platziert werden, die von der Natur aus langsamer abkühlen. Gezielt eingesetzt kann ein Einsatz mit hoher Leitfähigkeit verhindern, dass ein dicker Wandabschnitt die Zykluszeit des gesamten Teils bestimmt.
Die Auswahl des Kühlmittels verdient die gleiche Aufmerksamkeit. Aufgrund seiner Wärmekapazität ist Wasser die Standardlösung, aber Anwendungen mit hoher Kavitätstemperatur, wie z. B. die 80–120 °C heißen Formflächen, die für einige Hochglanzoberflächen verwendet werden, erfordern möglicherweise eine separate Temperatursteuereinheit und eine breitere Kanalanordnung. Praktische Details machen den größten Unterschied: Jede Wasserleitung sollte einzeln mit einem Durchflussmesser überprüfbar sein, Schnellkupplungen sollten so dimensioniert sein, dass sie den Kreislauf nicht drosseln, und im Kühlplan sollten die Wassertemperatur- und Durchflussratenannahmen angegeben sein, auf denen die Zyklusschätzung basiert.
Machen Sie das Kühlsystemdesign zu einem Teil Ihrer Überprüfung der Formenbeschaffung
Auch ein Kühlkreislauf ist eine Beschaffungsentscheidung. Wenn ein Kunde uns um ein Angebot bittet Spritzgussform für den Rahmen des Kfz-Instrumententafelrahmens , beginnt die Kühlungsprüfung, bevor die Stahlbestellung aufgegeben wird. Die gleiche Logik gilt für große Gehäuse wie z Ladeschale für Elektrofahrzeuge mit Siebspritzgussform , wo eine sichtbare Oberfläche, eine lange Strömungslänge und enge Maßangaben das Kühldesign dazu zwingen, zusammen mit der Anschnittplatzierung statt danach zu arbeiten.
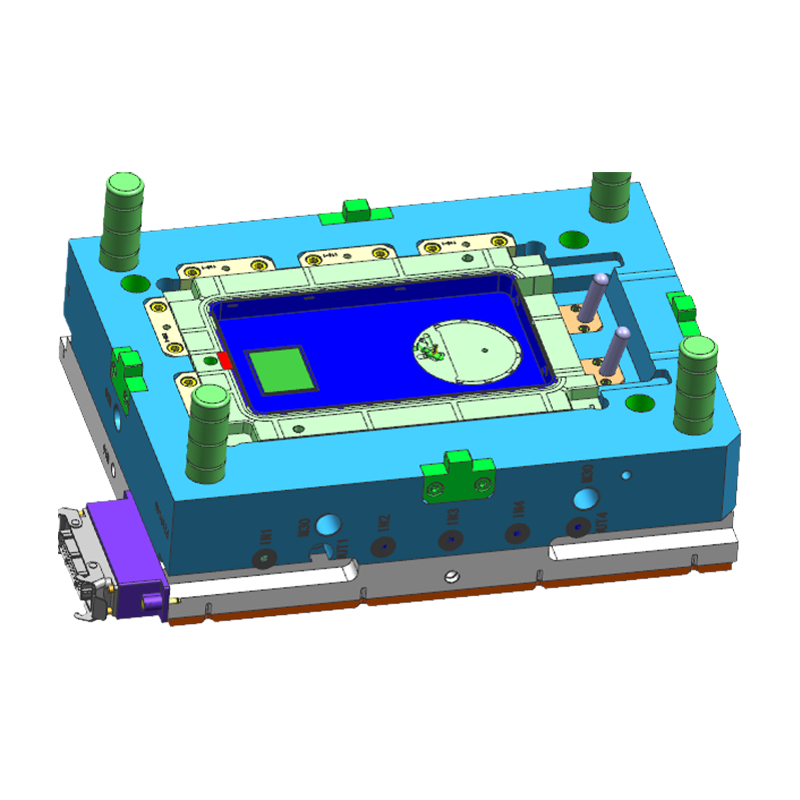 Großhandel für Ladestapelschalen mit Siebspritzguss-Lieferanten, Unternehmen, Exp Fanze T&M (Jiashan) Co., Ltd. ist ein chinesischer Großhandel für Ladestapelschalen mit Sieb-Spritzguss-Lieferanten, Unternehmen, Exporteur, dieses Produkt... Produkt anzeigen →
 Großhandel für Instrumententafelrahmen-Spritzguss-Lieferanten, Unternehmen, Exporteur Fanze T&M (Jiashan) Co., Ltd. ist ein chinesischer Großhandel für Instrumententafelrahmen-Spritzguss-Lieferanten, ein Unternehmen und ein Exporteur. Diese Produktlinie umfasst ... Produkt anzeigen →
Was Sie überprüfen sollten, bevor Sie sich an einen Formenlieferanten wenden
- Ein Bericht zur Formflussanalyse, der die Abkühlphase und nicht nur das Füllen und Verpacken umfasst. Es sollte die vorhergesagte Teiletemperatur beim Auswerfen und die Temperaturschwankung über die Kavitätsoberfläche anzeigen.
- Eine schriftliche Schätzung der Zykluszeit mit den angegebenen Kühlannahmen: Wassertemperatur, Durchflussrate, Formstahlsorte und akzeptabler Abfall Druck durch die Leitungen.
- Ein Wasserliniendiagramm, das Kanaldurchmesser, Neigung, Abstand zur Hohlraumoberfläche und Zugang für Reinigung und zukünftige Reparaturen zeigt.
- Ein Plan für Hitzestellen, bei dem die Kühlung dicker Rippen, Einsätze und tiefer Kerne berücksichtigt wird, ohne dass angrenzende dünne Abschnitte unterkühlt werden.
Bei Arbeiten im Automobilbereich werden diese Dokumente Teil der Prozessqualitätsprüfung nach dem IATF 16949-System, was einer der Gründe dafür ist, dass Fanze T&M seinen Formenbau auf diese Weise strukturiert. Die Material- und Designlogik hinter unserem Innenausbau im Automobilbereich wird in unserem Artikel behandelt Gestaltungsprinzipien und Materialauswahl für Kunststoffteile im Automobilinnenraum , und die wohnungsspezifischen Überlegungen finden Sie in unserem Design- und Materialleitfaden für Spritzgussformen für Elektrofahrzeuge-Ladestationen .
Der Imbiss für Ihr nächstes Formenprojekt
Das Design des Kühlsystems ist kein internes Detail, das in der Form verborgen ist. Sie ist der Haupthebel für Zykluszeit, Maßhaltigkeit und die sichtbare Qualität eines Spritzgussteils. Eine Form, die gleichmäßig abkühlt, produziert Teile mit einer vorhersehbaren Geschwindigkeit, behält ihre Abmessungen über einen langen Zeitraum bei und verhindert, dass der Ausschuss die Inspektionsstation erreicht. Schnelles Befüllen ohne angepasstes Kühllayout verlagert das Problem nur von der Formphase auf das Auswurffach.
Kategorien
Produktkategorie
-
Druckerkomponenten und -teile
-
Zweifarbige Kunststoffkomponente und Werkzeug
-
Mehrwegesteckverbinder aus Kunststoff
-
Spritzgussteil aus Kunststoff mit Gewinde
-
Spritzgussteile für Haushaltsgeräte
-
Spritzgussformen für Robotergehäuse
-
Spritzgussformen für hochglänzende, transparente PC-Teile
-
Spritzgussformen für Motorradverkleidungen und Karosserieteile
-
Spritzgussformen für Kunststoffteile von EV-Ladesäulen
-
Kabelbäume für Automotive
-
Spritzgussformen für Kunststoffteile im Fahrzeuginnenraum

- Spritzgussformen für Kunststoffteile im Fahrzeuginnenraum
- Kabelbäume für Automotive
- Spritzgussformen für Kunststoffteile von EV-Ladesäulen
- Spritzgussformen für Motorradverkleidungen und Karosserieteile
- Spritzgussformen für hochglänzende, transparente PC-Teile
- Spritzgussformen für Robotergehäuse
- Spritzgussteile für Haushaltsgeräte
- Spritzgussteil aus Kunststoff mit Gewinde
- Mehrwegesteckverbinder aus Kunststoff
- Zweifarbige Kunststoffkomponente und Werkzeug
- Druckerkomponenten und -teile