de
 English
 Français
 Español
HOME · Nachrichten · Branchennachrichten · Standards für die Herstellung von Spritzgussformen für die Automobilindustrie erklärt | Fanze T&M
Branchennachrichten
Standards für die Herstellung von Spritzgussformen für die Automobilindustrie erklärt | Fanze T&M
2026-10-09Inhaltsverzeichnis
- 1 Welche Normen regeln die Herstellung von Spritzgussformen für die Automobilindustrie?
- 2 Formstahl- und Komponentenstandards entscheiden über die Werkzeuglebensdauer
- 3 Maßtoleranzen und Oberflächenbeschaffenheitsstandards
- 4 Prozessvalidierung und PPAP-Nachweis
- 5 Design-for-Manufacturing-Regeln, die Standardverstöße verhindern
- 6 Häufig gestellte Fragen zu Automobil-Formstandards
Die Herstellung von Spritzgussformen für die Automobilindustrie unterliegt einer Reihe vielschichtiger Qualitätssystemstandards, AIAG-Kernwerkzeugen, Maßangaben und kundenspezifischen Anforderungen. Ein Lieferant, der nicht alle vier Schichten dokumentieren kann, wird von OEM-Auditoren vor der Erstmusterbegutachtung aussortiert. Für Käufer ist die praktische Frage einfacher: Verfügt der Formenbauer über eine IATF 16949-Zertifizierung, führt er einen kontrollierten PPAP-Prozess durch, dokumentiert er die Stahlauswahl und weist er die Toleranzstabilität über einen 500-Schuss-Durchlauf nach? Fanze T&M (Jiashan) Co., Ltd., ein Präzisionsspritzgussunternehmen in Jiashan, Provinz Zhejiang, baut Automobil-Innenraum-, Airbag- und Kabelbaumwerkzeuge nach genau diesem Rahmen.
Welche Normen regeln die Herstellung von Spritzgussformen für die Automobilindustrie?
IATF 16949 ist der maßgebliche Standard für Qualitätssysteme, die formspezifische Konformität ergibt sich jedoch aus den AIAG-Kernwerkzeugen und den kundenspezifischen Anforderungen jedes OEM. IATF 16949:2016 definiert das Qualitätsmanagement für Automobilproduktions- und Ersatzteilorganisationen und ein Formenbauer benötigt es, um Tier-1- oder OEM-Programme anbieten zu können. Unter diesem Dach kontrollieren APQP und PPAP die Projektplanung und den Genehmigungsnachweis, PFMEA kümmert sich um Prozessrisiken und SPC validiert zusammen mit MSA die Prozessfähigkeit und Messintegrität. Europäische OEMs fügen in der Regel VDA 6.3-Prozessauditelemente hinzu, während die meisten globalen Programme auf kundenspezifischen Werkzeuganhängen basieren.
- IATF 16949:2016 – Qualitätsmanagementsystem für Automobilteile- und Werkzeuglieferanten
- AIAG APQP und PPAP – Projektplanung und Teilgenehmigungsnachweise
- AIAG PFMEA – Prozessrisikoanalyse für Form-, Druck- und Montageschritte
- SPC und MSA – Prozessfähigkeitsstudien und Lehrenwiederholbarkeit
- VDA 6.3 und CSR-Anhänge – OEM-spezifische Prozessaudits und Tooling-Regeln
Cockpit-Anbieter bündeln in der Regel mehrere Innenausstattungstools in einem Programm, und das Spritzgussform für Instrumententafelrahmen Allein vereint Strukturrippen, Befestigungsvorsprünge und eine sichtbare Klasse-A-Oberfläche, die über dieselbe PPAP-Nachweiskette freigegeben werden muss wie jedes kosmetische Zierwerkzeug.
 Großhandel für Instrumententafelrahmen-Spritzguss-Lieferanten, Unternehmen, Exporteur Fanze T&M (Jiashan) Co., Ltd. ist ein chinesischer Großhandel für Instrumententafelrahmen-Spritzguss-Lieferanten, ein Unternehmen und ein Exporteur. Diese Produktlinie umfasst... Produkt anzeigen →
Formstahl- und Komponentenstandards entscheiden über die Werkzeuglebensdauer
Die Stahlsorte ist der erste Standard, der die Oberflächenklasse und die Nutzungsdauer des Werkzeugs bestimmt. Vorgehärteter Stahl wie 718H ist der wirtschaftliche Standard für Innengehäusewerkzeuge; Hochglanz-Klasse-A-Werkzeuge werden auf NAK80 oder S136 umgestellt; Langzeit- und Hochtemperaturwerkzeuge spezifizieren H13 oder SKD61. Das Stahlzertifikat ist Teil des PPAP-Pakets, sodass ein Werkzeug, das ohne dokumentierte Stahlsorte gekauft wird, einen sofortigen Auditfehler darstellt, der durch kein Stichprobenergebnis behoben werden kann.
| Stahlsorte | Typische Härte | Standardmäßiger Einsatz im Automobilbereich | Relative Werkzeugkosten |
| 718H / P20 Ni | 33-38 HRC | Innengehäuse, Halterungen, geringe bis mittlere Volumina | Niedrig |
| NAK80 | 38-43 HRC | Hochglanzpolierte und strukturierte Kavitätenplatten der Klasse A | Mittel |
| S136 / 420SS | 46–52 HRC | Klare, glänzende und korrosionsempfindliche Teile | Hoch |
| H13 / SKD61 | 45–52 HRC | Langfristige Werkzeuge, Hochtemperaturzonen und Steckerformen | Hochest |
Ein 500.000-Schuss-Werkzeug aus 718H muss in der Regel vor dem Ende seiner Lebensdauer gewartet werden; Das gleiche Programm in gehärtetem NAK80 oder S136 kann eine Million Schüsse überschreiten. Bei der Stahlauswahl handelt es sich um eine Kaufpreisentscheidung, die zu einem lebenslangen Kostenfaktor wird.
Führungsstifte, Auswerferhülsen und Schlitteneinheiten verfügen ebenfalls über definierte Maßklassen. Bei Verträgen über Werkzeugbau in der Automobilindustrie sind in der Regel Markenstandardkomponenten, dokumentierte Austauschaufzeichnungen und Abstände erforderlich, die auf die geplante Formtemperatur abgestimmt sind.
Maßtoleranzen und Oberflächenbeschaffenheitsstandards
Die Dimensionsakzeptanz folgt ISO 20457 als allgemeine Basislinie, während kritische Abmessungen separat ausgehandelt werden und typischerweise bei /- 0,05 mm gehalten werden. ISO 20457 (ehemals DIN 16901) ordnet Toleranzen nach Abmessungsbereich und Material zu, und Automobilzeichnungen verschieben dann Passspalte, Montagevorsprünge und Airbag-Reißlinien in eine Liste mit engen Maßen. Was eine Form in der Produktion aushalten kann, hängt von der Schwindungskorrektur, der Formtemperaturkontrolle und der in der MSA-Studie vereinbarten Messmethode ab.
Enge Werte erfordern eine ausgewogene Anschnittfüllung, eine Kontrolle der Formtemperatur und eine in der MSA-Studie vereinbarte CMM- oder Luftmessmethode.
SPI-Glanzlackierungen A-1 bis B-3
Polierte Hohlraumflächen für sichtbare Kosmetika; erfordert NAK80- oder S136-Stahl; definiert durch Diamantpasten-Polierschritte und überprüft anhand von Glanzvergleichsplatten.
VDI 3400 Texturen VDI 12 bis VDI 45
EDM- oder Lasertextur, die Einfallstellen und Hilfslinien maskiert; wird auf genarbten Innenverkleidungen verwendet; Die Rautiefe nimmt mit steigender VDI-Zahl zu.
Faustregel: Ein SPI A-1-Spiegelglanz ist auf Stahl der Klasse P20 nicht zuverlässig erreichbar. Geben Sie NAK80 oder Edelstahl S136 für jede Hohlraumfläche an, die über einen Großseriendurchlauf die Qualität SPI A oder B aufweisen muss, und genehmigen Sie das Texturmuster vor der Hohlraumhärtung.
Informationen zur Material- und Prozessauswahl bei großen Innenkonstruktionen finden Sie im Auswahl des Kunststoffspritzgussmaterials für das Armaturenbrett Führer.
Prozessvalidierung und PPAP-Nachweis
Eine Form wird erst nach Maßmessung, kosmetischer Abnahme und einem 300- bis 500-Schuss-Stabilitätslauf qualifiziert; Ein einzelner Prozess ist kein Beweis. Die folgende Abnahmesequenz spiegelt wider, was Fanze T&M für Export-Automobilwerkzeuge befolgt und was Kunden bei der Abnahme vor Ort überprüfen.
- DFM- und Mold-Flow-Überprüfung: Angussposition, Bindenähte, Kühllayout und Schwindungsannahmen genehmigt
- Werkzeugbau: zertifizierte Stähle, gehärtete Einsätze und Standardkomponenten dokumentiert
- T1/T2-Versuche: Prozessfenster kartiert, kosmetische Oberfläche überprüft, kurze Aufnahmen analysiert
- Messung und Leistungsfähigkeit: CMM-Bericht, Material- und Härtezertifikate, Cpk von 1,33 oder höher bei kritischen Abmessungen
- PPAP-Einreichung: Datei zusammengestellt und genehmigt, einschließlich Schimmelbesichtigung vor Ort
Eine vollständige formbezogene PPAP-Datei enthält den Maßbericht, Stahl- und Härtezertifikate, Kühlfluss- und Druckaufzeichnungen, Formzustandsdatenblatt, Schussgewichtsaufzeichnung, Kontrollplan und ein unterzeichnetes Muster. Fehlt eines dieser Dokumente, erlischt die Genehmigung, unabhängig von der Qualität des Teils.
Werkzeuge für Airbag-Gehäuseabdeckungen, wie z Spritzguss für Fahrerairbag-Gehäuseabdeckung werden als risikoreich eingestuft: Eine Schweißnaht an einem Scharnier oder eine schwache Reißnaht stellt ein Sicherheitsproblem dar, daher werden diese Formen mit 100 %iger Maßangabe und einem gesperrten Prozessfenster freigegeben.
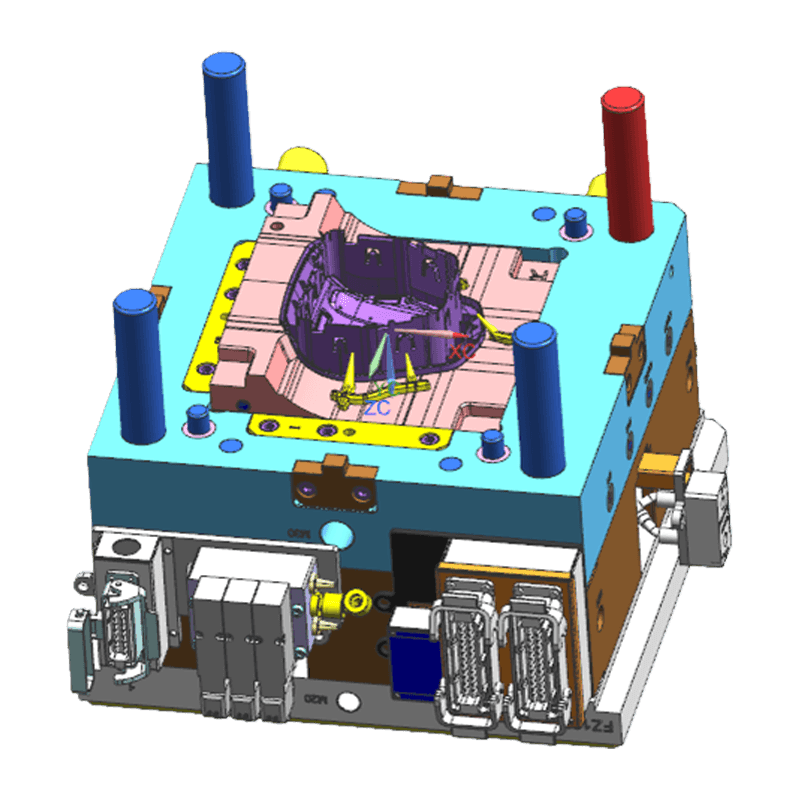 Großhandel für Fahrer-Airbag-Gehäuse/Abdeckungs-Spritzguss-Lieferanten, Unternehmen, Expor Fanze T&M (Jiashan) Co., Ltd. ist China Großhandel für Fahrer-Airbag-Gehäuse/Abdeckung, Spritzgussform, Lieferanten, Unternehmen, Exporteur, dieses Produkt ... Produkt anzeigen →
Europäische Kunden verbringen oft einen ganzen Tag in der Fabrikhalle und prüfen Hohlräume und Kühlkreisläufe; Europäische Kundenbesuche bei der Formenabnahme sind eine normale Phase der Exportwerkzeugfreigabe.
Design-for-Manufacturing-Regeln, die Standardverstöße verhindern
Die meisten Verstöße gegen die Formnormen entstehen vor dem Schneiden des Stahls, und zwar in Bezug auf Trennfugen, Entformungsschrägen, Anschnittposition und Kühlanordnung. Die DFM-Überprüfung ist der Schritt mit der höchsten Hebelwirkung im Automobilwerkzeugbau, da ein Fehler, der im CAD-Modell gefunden wird, Stunden kostet, während derselbe Fehler, der nach dem Härten gefunden wird, Werkzeugstahl und Wochen kostet.
- Halten Sie die Wandstärke bei typischen Innenstrukturen gleichmäßig im Bereich von 2,0 bis 3,0 mm. Dickere Abschnitte erzeugen Einfallstellen
- Tragen Sie auf texturfreien Flächen mindestens 1 Grad Formschräge pro Seite und auf strukturierten Flächen mindestens 2 Grad Formschräge auf
- Platzieren Sie Kühlleitungen innerhalb von 10–15 mm von der Hohlraumoberfläche und verwenden Sie Leitbleche oder Bubbler an tiefen Kernen
- Wählen Sie die Anschnittposition so, dass die Schweißlinien nicht in der Nähe von tragenden Vorsprüngen und sichtbaren Klasse-A-Bereichen liegen
Bei einer gründlichen DFM-Überprüfung werden Schweißnähte in der Nähe von tragenden Vorsprüngen, Einfallstellen gegenüber sichtbaren Flächen, unbelüftete Ecken, in denen Gas eingeschlossen wird, und Kühlkreisläufe, die einem Wasserdruck von 8–10 bar nicht standhalten können, festgestellt.
Formen für Kabelbaumsteckverbinder werden eher nach der Grat- und Kernverschiebungskontrolle als nach der Oberflächenklasse beurteilt Automobil-ABS-Kabelbaum-Spritzgussform ist normalerweise mittig angespritzt und mit einer ausgewogenen Füllung versehen, um dünne Abschnitte um die Anschlüsse herum konsistent zu halten.
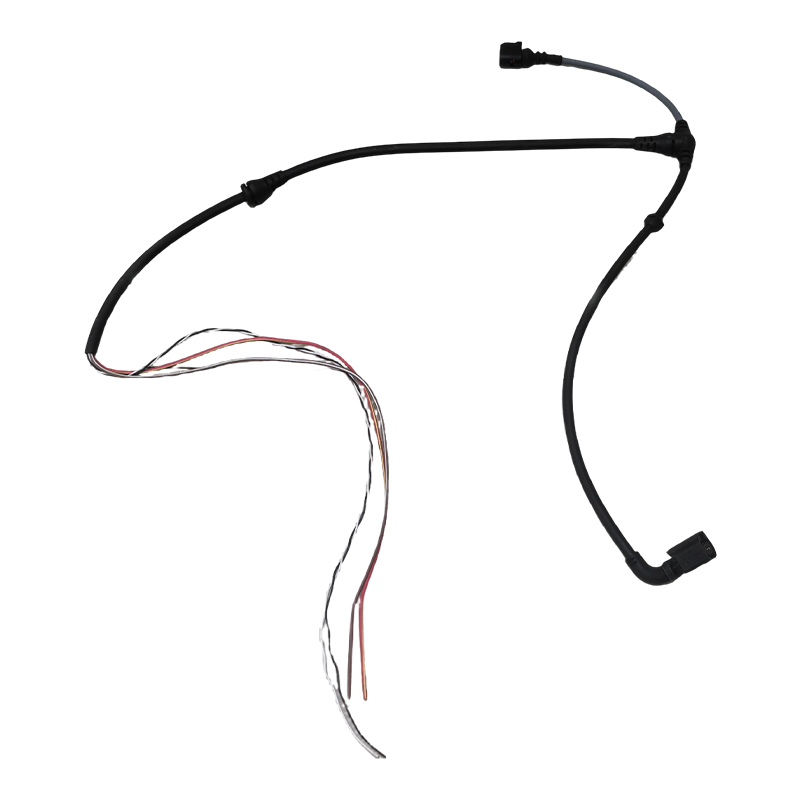 Großhandel für Automobil-ABS-Kabelbaum-Spritzguss-Lieferanten, Unternehmen, Export Fanze T&M (Jiashan) Co., Ltd. ist ein chinesischer Großhandel für Automobil-ABS-Kabelbaum-Spritzguss-Lieferanten, ein Unternehmen, ein Exporteur, dieses Produkt ... Produkt anzeigen →
Um zu sehen, wie sich diese Regeln auf große Innenstrukturen übertragen lassen, lesen Sie die Gestaltungsprinzipien und Materialauswahl für den Automobil-Innenraum Führer.
Häufig gestellte Fragen zu Automobil-Formstandards
Warum benötigen Zulieferer von Automobilformen eine IATF 16949-Zertifizierung?
IATF 16949 ist das in der gesamten Automobilzulieferkette anerkannte Qualitätsmanagementsystem. Es beweist, dass die Organisation Designeingaben, Werkzeugbau, Probenahme und Messung kontrollieren kann. Für Formenkäufer ist dies die Mindesteintrittsvoraussetzung für die Angebotserstellung für OEM- oder Tier-1-Programme. Ohne sie ist ein Lieferant von den meisten Automobil-Ausschreibungen ausgeschlossen.
Welche Toleranzen kann eine Automobil-Spritzgussform in der Produktion einhalten?
Eine gut kontrollierte Form hält typischerweise /- 0,05 mm bei kritischen Abmessungen und /- 0,10-0,15 mm bei allgemeinen Abmessungen gemäß ISO 20457-Klassen. Die Teilungsabstände zwischen den Löchern können bis zu 0,03 mm betragen, wenn die Anschnittbalance und die Formtemperaturregelung stabil sind. Die vereinbarte Messmethode muss Teil der MSA-Studie sein und nicht nur eine einzelne KMG-Messung.
Was bedeutet VDI 3400 auf einem Formendruck?
VDI 3400 ist eine Texturskala von etwa VDI 12 bis VDI 45, die die Tiefe des Oberflächenmusters definiert; Höhere Zahlen bedeuten eine tiefere, rauere Textur. Das Muster wird durch Funkenerosion oder Lasergravur auf die Kavität aufgebracht und auf jedem Formteil reproduziert, weshalb vor dem Härten der Kavität Texturmuster genehmigt werden müssen.
Wie viele Probeaufnahmen sind vor PPAP erforderlich?
Typische Vorgehensweise ist eine T1-Stufe zur Werkzeugkorrektur, dann ein 300- bis 500-Schuss-Stabilitätslauf auf der Produktionsmaschine mit dem vereinbarten Prozessfenster. Sicherheitsteile wie Airbag-Abdeckungen und tragende Halterungen erfordern längere Durchläufe und zusätzliche Tests vor der Freigabe.
Die Antworten folgen der Akzeptanzlogik, die in Standardprogrammen für Automobilwerkzeuge verwendet wird. Das kundenspezifische Anforderungsdokument bleibt die letzte Beweisinstanz.
Kategorien
Produktkategorie
-
Druckerkomponenten und -teile
-
Zweifarbige Kunststoffkomponente und Werkzeug
-
Mehrwegesteckverbinder aus Kunststoff
-
Spritzgussteil aus Kunststoff mit Gewinde
-
Spritzgussteile für Haushaltsgeräte
-
Spritzgussformen für Robotergehäuse
-
Spritzgussformen für hochglänzende, transparente PC-Teile
-
Spritzgussformen für Motorradverkleidungen und Karosserieteile
-
Spritzgussformen für Kunststoffteile von EV-Ladesäulen
-
Kabelbäume für Automotive
-
Spritzgussformen für Kunststoffteile im Fahrzeuginnenraum

- Spritzgussformen für Kunststoffteile im Fahrzeuginnenraum
- Kabelbäume für Automotive
- Spritzgussformen für Kunststoffteile von EV-Ladesäulen
- Spritzgussformen für Motorradverkleidungen und Karosserieteile
- Spritzgussformen für hochglänzende, transparente PC-Teile
- Spritzgussformen für Robotergehäuse
- Spritzgussteile für Haushaltsgeräte
- Spritzgussteil aus Kunststoff mit Gewinde
- Mehrwegesteckverbinder aus Kunststoff
- Zweifarbige Kunststoffkomponente und Werkzeug
- Druckerkomponenten und -teile