de
 English
 Français
 Español
HOME · Nachrichten · Branchennachrichten · Trompeten-Airbox-Spritzgussform: Schlüsseldesign und: Praktische Anwendungen, Auswahl
Branchennachrichten
Trompeten-Airbox-Spritzgussform: Schlüsseldesign und: Praktische Anwendungen, Auswahl
2026-10-16Inhaltsverzeichnis
Ein Motorkalibrierungsingenieur stellt bei einem neuen 450-cm³-Einzylinder-Prototyp einen wiederholbaren Drehmomentverlust von 3 Prozent bei 7.000 U/min fest. Drosselklappengehäuse, Nockenprofil und Kraftstoffzuordnung sind alle korrekt. Die Hauptursache ist die Trompeten-Airbox: Ihr Innenvolumen und die Geschwindigkeitsstapellänge veränderten sich, weil die Spritzgussform mit geringen Toleranzen gebaut wurde. Dieses Fehlermuster kommt so häufig vor, dass seriöse Motorradprogramme die Geometrie der Airbox-Form als Motorspezifikation und nicht als kosmetischen Nachtrag behandeln.
Die Trompeten-Airbox sitzt zwischen dem Luftfilter und dem Drosselklappengehäuse und liefert saubere Luft, während sie resonante Druckwellen nutzt, um die Zylinderfüllung bei ausgewählten Drehzahlen zu verbessern. Für den Formenbauer, den Einkaufsleiter oder den Projektleiter stellen sich die praktischen Fragen: Welche Konstruktionsparameter verändern das reale Motorverhalten und welche Lieferantenfähigkeiten sorgen dafür, dass diese Parameter über Produktionschargen hinweg stabil bleiben.
Was für eine Trompeten-Airbox-Spritzgusssteuerung
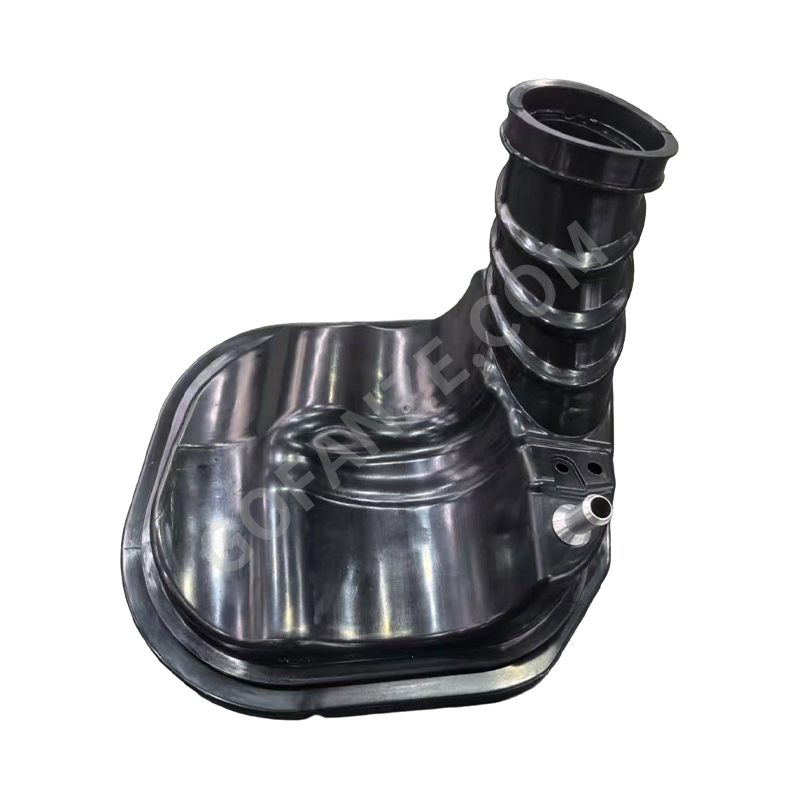
Eine Trompeten-Airbox-Spritzgussform erzeugt ein abgedichtetes Ansauggehäuse, dessen Innenvolumen, Stapelgeometrie und Dichtflächen direkt die Drehmomentabgabe, das Ansauggeräusch und die Lebensdauer bestimmen.
Eine Trompeten-Airbox ist ein abgedichtetes Ansaugplenum, das eine resonante Luftkammer mit einem oder mehreren Ansaugstutzen – trompetenförmigen Rohren – kombiniert, um Luftdruckimpulse abzustimmen, bevor sie das Drosselklappengehäuse erreichen.
Drei formgesteuerte Funktionen bergen das größte Leistungsrisiko. Das interne Plenumvolumen bestimmt die akustische Resonanzfrequenz des Ansaugtrakts; Bei einem 450-cm³-Single macht ein typisches Arbeitsvolumen von 6 bis 9 Litern sogar einen Volumenfehler von plus oder minus 1 Prozent auf dem Prüfstand sichtbar. Die Stapelgeometrie, einschließlich Trichterradius und Stapellänge, steuert die Motordrehzahl, bei der das Spitzendrehmoment auftritt. Die Ebenheit des Dichtungsflansches verhindert das Eindringen von ungefilterter Luft und Wasser, ein häufiger Haltbarkeitsfehler bei Abenteuer- und Enduro-Bikes. Auch Gewindeeinsätze und Montagevorsprünge müssen eine Positionsgenauigkeit von plus oder minus 0,1 mm haben, damit die Montage am Motorstrang das Gehäuse nicht vorbelastet und Spannungsrisse verursacht.
Schlüsseltoleranz: Eine Änderung der Geschwindigkeitsstapellänge um 5 mm kann die Drehmomentspitze um 300 bis 500 U/min verschieben. Tragen Sie diese Toleranzen in die technische Formvereinbarung ein, nicht nur in die Teilezeichnung.
Grundlegende Designregeln für die Form
Fünf Formendesignentscheidungen bestimmen, ob eine Trompeten-Airbox beim ersten Versuch die Dichtheits-, Dimensions- und Strömungsprüfungen besteht.
- Zielen Sie auf eine Wandstärke zwischen 2,5 und 3,0 mm und halten Sie die Abweichung zwischen benachbarten Abschnitten unter 0,2 mm. Unebene Wände führen zu Einfallstellen auf sichtbaren Oberflächen und zu Verwerfungen am Dichtungsflansch, die beide erst spät bei der Validierung auftauchen.
- Tragen Sie eine Schräge von 1 bis 1,5 Grad auf tiefe Seitenwände auf und erhöhen Sie diese auf 2 Grad, wenn eine glänzende Textur gewünscht wird. Die Ansaugseite weist oft eine feine Textur und eine geringe Formschräge auf, was diese Stahloberfläche zum am schwierigsten zu polierenden Bereich im Hohlraum macht.
- Planen Sie Nebenmaßnahmen für Hinterschnitte, bevor Sie mit dem Hohlraumschneiden beginnen. Entlüftungskanäle, Montagevorsprünge und Stapelpositionierungsrippen drücken die Trennfuge normalerweise tiefer in das Teil, was hydraulische Seitenbewegungen oder abgewinkelte Heber mit innerhalb der Formbasis verlegten Kühlleitungen erfordert.
- Stellen Sie die Anschnittposition so ein, dass die Füllung ausgeglichen wird, ohne dass eine Schweißnaht über die Montagefläche des Stapels gelegt wird. Für symmetrische Gehäuse eignet sich ein einzelner Tunnelanschnitt in der Nähe des unteren Dichtungsflansches. Asymmetrische Teile benötigen typischerweise einen Heißkanal mit zwei Tropfen.
- Verwenden Sie eine konforme Kühlung in der Nähe der Deep-Stack-Kerne. Konforme Kanäle können die Zykluszeit im Vergleich zu gerade gebohrten Linien um bis zu 20 Prozent verkürzen und die Temperaturverteilung des Teils verringern, die zu einer Schrumpfung nach dem Formen führt.
Torregel: Wenn die Schweißlinie die Schornsteinbohrung kreuzen muss, stellen Sie sicher, dass die Formflussanalyse zeigt, dass die Schweißlinie unterhalb des Glockenmündungsradius landet, wo sie den Luftstrom nicht stört.
Es folgen diese fünf Regeln Allgemeine Konstruktions- und Herstellungsprinzipien für Spritzgussformen , und sie werden strenger, wenn es sich bei dem Teil um eine abgestimmte Ansaugkomponente handelt, die auch gegen Staub und Wasser abdichten muss.
Materialauswahl und Kompromisse
Die Materialauswahl für eine Trompeten-Airbox sorgt für ein ausgewogenes Verhältnis von Wärmeableitung, Kraftstoff- und Ölbeständigkeit, Bindenahtfestigkeit und Kosten, wobei glasfaserverstärkte Polyamide die Leistungsprogramme dominieren.
Die Airbox ist nahe am Zylinderkopf montiert, sodass der Kunststoff abgestrahlte Wärme, Vibrationen, Kraftstoffdämpfe und Ölnebel wahrnimmt. PA66-GF30 bietet die höchste mechanische Festigkeit und Ermüdungslebensdauer und ist damit der Standard für den Renn- und Enduro-Einsatz. PA6-GF30 bietet ein besseres Gleichgewicht zwischen Aufprall und Steifigkeit bei geringeren Kosten, weshalb es in den meisten Sport- und Naked-Bike-Programmen vorgeschrieben ist. PP EPDM hält Gewicht und Kosten auf Pendlerplattformen niedrig, während ABS für kosmetische Teile der Klasse A mit geringem Verzug und mäßiger Hitzeeinwirkung geeignet ist.
| Material | HDT (C) | Schlüsselstärken | Typisches Programm |
| PA66-GF30 | 250 | Höchste Festigkeit, Ermüdungsbeständigkeit | Rennen, Enduro |
| PA6-GF30 | 210 | Ausgewogene Schlagkraft und Steifigkeit | Sport, nackt |
| PP EPDM | 100 | Niedrige Kosten, geringe Dichte | Roller, Pendler |
| ABS | 95 | Gute Verarbeitung, geringer Verzug | Einsteigermodelle |
Wärmeformbeständigkeit je nach Airbox-Materialqualität. Höher ist besser für die motornahe Montage.
Schrumpfwarnung: Glasfaser erhöht die Steifigkeit und Hitzebeständigkeit, erhöht jedoch die anisotrope Schrumpfung. Die Hohlraumabmessungen einer Trompeten-Airbox-Form müssen anhand der gemessenen Schrumpfungsdaten der gewählten Qualität ermittelt werden, niemals anhand allgemeiner Materialtabellen.
Praktische Anwendungen in allen Motorradsegmenten
Trumpet-Airbox-Spritzgussformen bedienen Sport-, Abenteuer- und Pendlersegmente, wobei sich Geometrie und Material je nach Tuningzielen und Produktionsvolumen ändern.
- Sport- und Naked-Motorräder: Lange Geschwindigkeitsstapel für Leistung bei hohen Drehzahlen, PA6-GF30 oder PA66-GF30, sichtbare Oberflächen der Klasse A und Heißkanalformen für die Ausgabe mit mehreren Kavitäten.
- Abenteuer und Enduro: Verstärkte Rippen, Dichtungsflächen für wiederholte Wasserdurchfahrten und höhere Schlagfestigkeit, die Stürzen, Gepäckladungen und Wartungszugängen standhält.
- Roller und Pendler: kompakte Klappverpackung, PP-EPDM-Harz, vereinfachte seitliche Aktionen und vorgehärteter Werkzeugstahl, um die Formkosten an geringere Stückzahlen anzupassen.
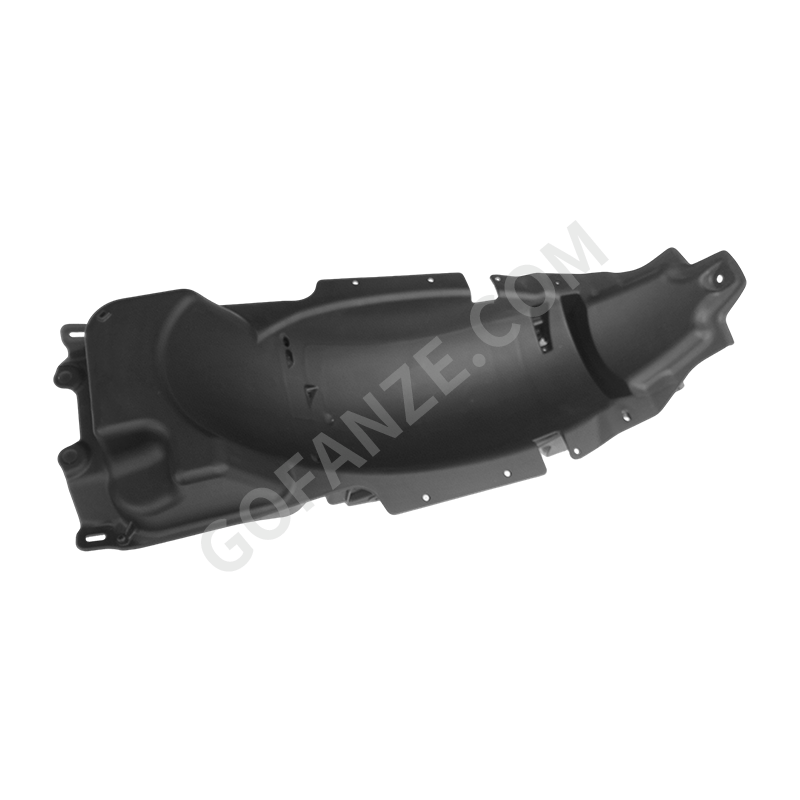
Die direkte Produktseite für dieses Werkzeug zeigt, wie Hohlraumlayout, Seiteneingriffe und Oberflächenbeschaffenheit für Ansauggehäuse gehandhabt werden.
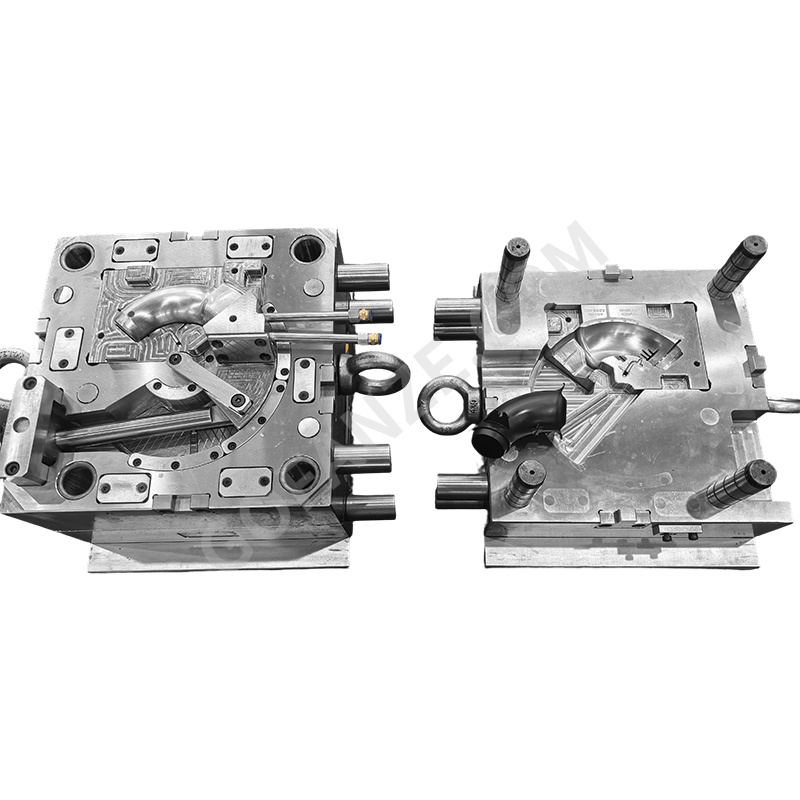 Spritzgussform für Motorradhupen-Lufteinlass- und Karosseriekomponenten Der Schwerpunkt dieser Form liegt auf der präzisen Kavitätsanordnung, den Seitenbewegungen und der Oberflächenbeschaffenheit für Ansauggehäuse, mit Entlüftungs- und Anschnittdesign zur Vermeidung von Schweißnähten und Gasflecken, während gleichzeitig ABS- oder PP-Teile und kundenspezifische OEM-Anforderungen unterstützt werden. Produkt anzeigen →
Echte Wirkung: Eine Abweichung von 0,5 mm am Trichterradius kann den Ansaugstrom bei maximalem Ventilhub um etwa 2 Prozent reduzieren. Bei einem 100-PS-Motor sind das etwa 2 PS, die verloren gehen, bevor das Steuergerät es erkennt.
Derselbe Formenbauer sollte auch die Ansaugöffnung und andere Luftwegkomponenten bearbeiten. Indem die Airbox, der Ansaugkanal und das Luftfiltergehäuse in einem Ingenieurteam bleiben, werden konsistente Schrumpfungsannahmen und passende Dichtungsschnittstellen sichergestellt. Eine vollständige Übersicht über die verfügbaren Werkzeuge finden Sie im Kunststoffspritzgussformen für Motorradverkleidungen und Karosserien Das Sortiment umfasst Lufteinlassöffnungen, Kühlerschutz, Kotflügel und Karosserieabdeckungssätze.
So wählen Sie einen Lieferanten für Trompeten-Airbox-Formen aus
Wählen Sie einen Anbieter von Trompeten-Airbox-Formen anhand der nachgewiesenen Formflussfähigkeit, der Erfahrung mit Nebenwirkungsvorgängen und der Prozesskontrolle auf Automobilniveau aus, nicht nur anhand des angegebenen Preises.
- Berichte zur Formflussanalyse, die Schweißnähte, Lufteinschlüsse und Fülldruck vor dem Schneiden des Stahls vorhersagen, wobei die Ergebnisse von Ihrem Ingenieurteam überprüft werden.
- Auf das Programm abgestimmte Stahlpakete: 2738 oder 718H vorgehärteter Stahl für Prototypen und Kleinserien, S136 oder 8407 für Großserien-Produktionskavitäten.
- IATF 16949-Zertifizierung, die PPAP-Disziplin, Prozess-FMEA und technische Änderungskontrolle in das Formenprogramm integriert.
- Internes Pilotformen, sodass Hohlraumkorrekturen im selben Werk vorgenommen und überprüft werden, anstatt die Form an einen zweiten Former zu schicken.
- Eine Referenzliste zu ansaugseitigen Motorradkomponenten, einschließlich Lufteinlasskanälen, Verkleidungen, Filtergehäusen und Airbox-Baugruppen.
Lieferantenprofil: Fanze T&M (Jiashan) Co., Ltd., 2005 als Shanghai Fanze Precision Mould Co., Ltd. gegründet, baut Präzisionsformen und Formteile unter einem Dach. Das Werk in Jiashan erstreckt sich über ein 7.000 m² großes Gelände mit etwa 14.000 m² nutzbarer Nutzfläche, beschäftigt etwa 100 Mitarbeiter und betreibt neben japanischen und deutschen Spritzgussmaschinen auch importierte CNC-, Erodier- und Drahterodiermaschinen.
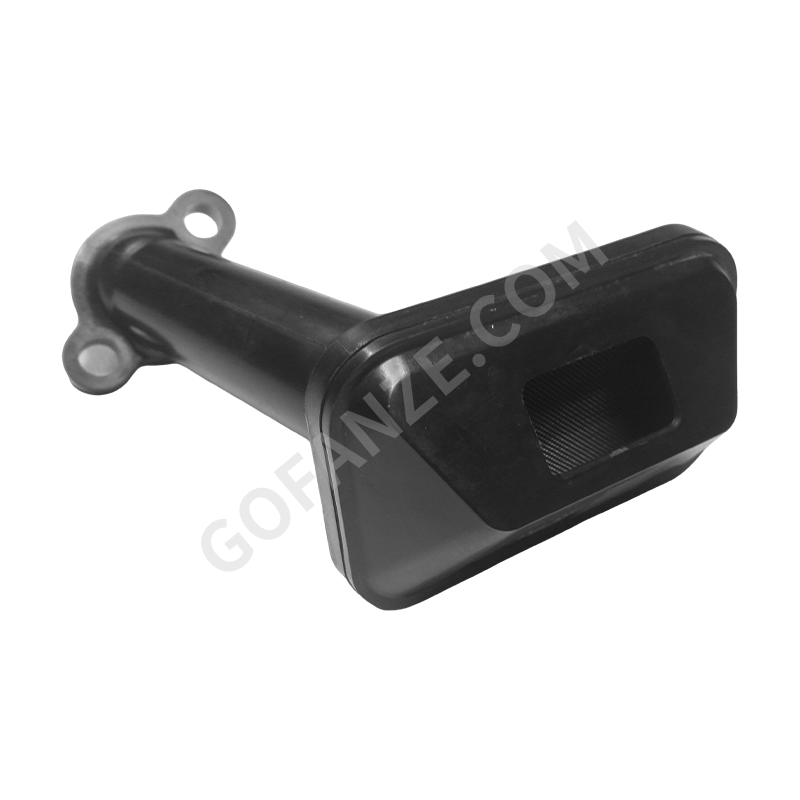
Für Werkzeuge auf der Einlassseite, die über die Airbox selbst hinausgehen, prüfen Sie die Form der Lufteinlassöffnung als Begleitkomponente im gleichen Luftstrompfad am vorderen Ende.
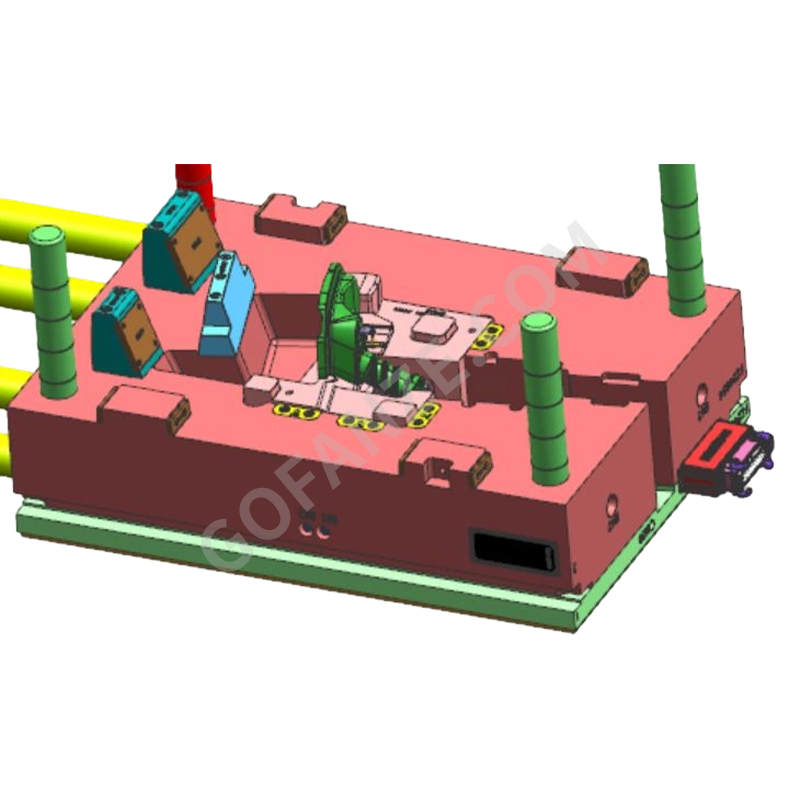 Anpassbare Spritzgussform für Lufteinlassöffnungen und Außengehäuse von Motorrädern Diese Form dient zur Werkzeugausstattung an der Einlassseite über die Airbox hinaus und verfügt über mehr als 15 Jahre Exporterfahrung, Anpassung anhand von Zeichnungen oder 3D-Modellen sowie Optionen für Kunststoffschweißen und -montage zur Rationalisierung der Produktion. Produkt anzeigen →
FAQ
Was ist eine Trompeten-Airbox in einem Motorrad-Ansaugsystem?
Eine Trompeten-Airbox ist ein abgedichtetes Kunststoffplenum, das eine Resonanzluftkammer mit Geschwindigkeitsstapeln kombiniert, um die Ansaugdruckimpulse abzustimmen. Die Spritzgussform, die es herstellt, steuert das Innenvolumen, die Stapelgeometrie und die Dichtflächen, die die Motorleistung beeinflussen.
Welches Material eignet sich am besten für eine Trompeten-Airbox?
PA6-GF30 ist insgesamt die beste Wahl für die meisten Hochleistungsmotorräder, da es Steifigkeit, Schlagfestigkeit und Kosten in Einklang bringt. PA66-GF30 eignet sich für Renn- und Enduro-Teile mit höherer Hitze- und Vibrationsbelastung, während PP EPDM für kostenempfindliche Pendlerplattformen geeignet ist.
Wie überprüft man die Form einer Trompeten-Airbox vor der Massenproduktion?
Sehen Sie sich die Formflussanalyse, Versuchsabmessungsberichte, CMM-Daten zu Stapelbohrungen und Montagevorsprüngen, Ergebnisse von Dichtheitstests am Dichtungsflansch und Fotos von Schweißnähten an. Lieferanten, die nach IATF 16949 arbeiten, stellen diese normalerweise in einem Bericht im PPAP-Stil zusammen.
Kann eine Airbox-Form mehrere Motorradmodelle bedienen?
Nur wenn Motorabstimmung, Montagepunkte und Bauraum identisch sind. Das Innenvolumen und die Stapellänge verschieben die Drehmomentkurve direkt, sodass die meisten OEMs eine modellspezifische Hohlraumgeometrie erfordern, auch wenn die äußeren Befestigungspunkte ähnlich erscheinen.
Abschließende Auswahlempfehlung: Bitten Sie beim Vergleich von Angeboten jeden Lieferanten um die gleichen drei Dokumente: Formflussanalyse, Stahlspezifikation und einen Versuchsplan mit definierten Maß- und Dichtheitsprüfungskriterien. Der Anbieter, der diese drei Fragen genau beantwortet, ist derjenige, den Sie zuerst besuchen sollten.
Kategorien
Produktkategorie
-
Druckerkomponenten und -teile
-
Zweifarbige Kunststoffkomponente und Werkzeug
-
Mehrwegesteckverbinder aus Kunststoff
-
Spritzgussteil aus Kunststoff mit Gewinde
-
Spritzgussteile für Haushaltsgeräte
-
Spritzgussformen für Robotergehäuse
-
Spritzgussformen für hochglänzende, transparente PC-Teile
-
Spritzgussformen für Motorradverkleidungen und Karosserieteile
-
Spritzgussformen für Kunststoffteile von EV-Ladesäulen
-
Kabelbäume für Automotive
-
Spritzgussformen für Kunststoffteile im Fahrzeuginnenraum

- Spritzgussformen für Kunststoffteile im Fahrzeuginnenraum
- Kabelbäume für Automotive
- Spritzgussformen für Kunststoffteile von EV-Ladesäulen
- Spritzgussformen für Motorradverkleidungen und Karosserieteile
- Spritzgussformen für hochglänzende, transparente PC-Teile
- Spritzgussformen für Robotergehäuse
- Spritzgussteile für Haushaltsgeräte
- Spritzgussteil aus Kunststoff mit Gewinde
- Mehrwegesteckverbinder aus Kunststoff
- Zweifarbige Kunststoffkomponente und Werkzeug
- Druckerkomponenten und -teile